


ម៉ាស៊ីនក្រឡឹងកណ្តាលសម្រាប់អ័ក្ស
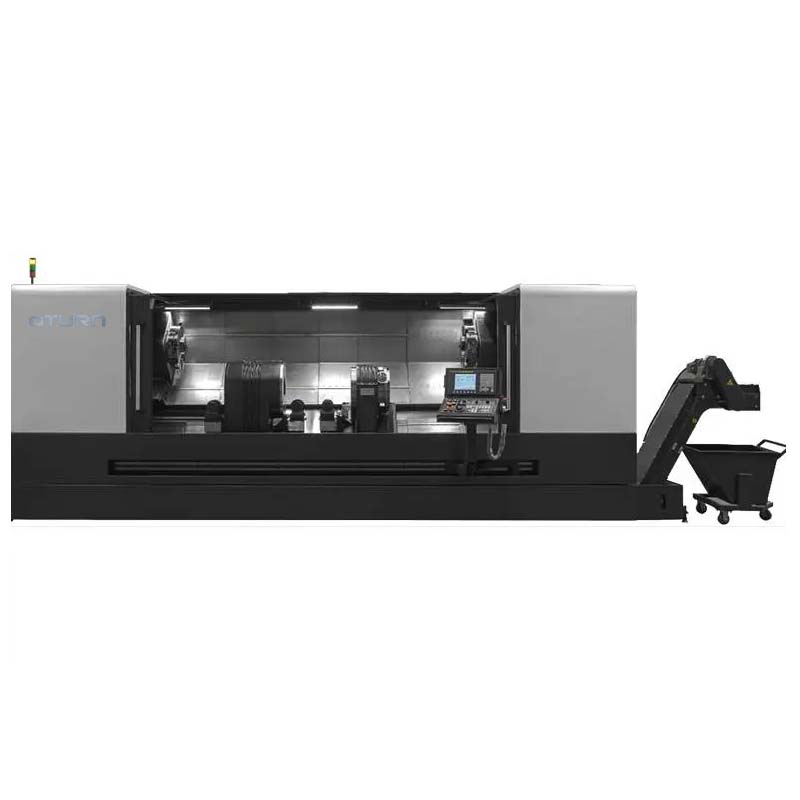
ការវិភាគបច្ចេកវិទ្យាអ័ក្សរថយន្ត
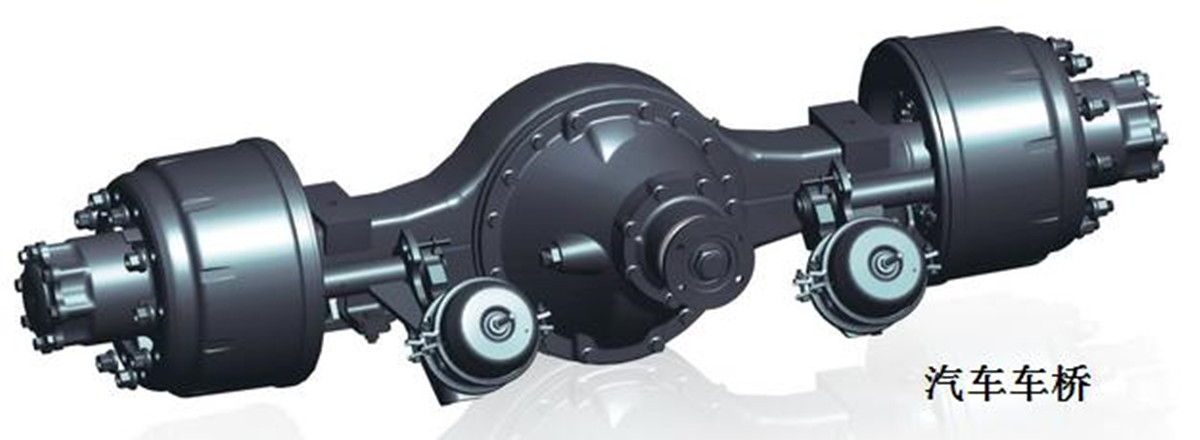
អ័ក្សរថយន្ត
អ័ក្សដែលមានកង់នៅសងខាងនៃតួរថយន្ត (ស៊ុម) ត្រូវបានគេហៅថាជាអ័ក្សរថយន្ត ហើយអ័ក្សដែលមានសមត្ថភាពបើកបរជាទូទៅត្រូវបានគេហៅថាអ័ក្ស។ ភាពខុសគ្នាសំខាន់រវាងពួកវាទាំងពីរគឺថាតើមានប្រព័ន្ធបញ្ជូននៅចំកណ្តាលអ័ក្ស (អ័ក្ស) ដែរឬទេ។ នៅក្នុងឯកសារនេះ អ័ក្សរថយន្តដែលមានអង្គភាពបញ្ជូនត្រូវបានគេហៅថាអ័ក្សរថយន្ត ហើយយានយន្តដែលគ្មានប្រព័ន្ធបញ្ជូនត្រូវបានគេហៅថាអ័ក្សរថយន្ត ដើម្បីបង្ហាញពីភាពខុសគ្នា។
ជាមួយនឹងតម្រូវការកើនឡើងសម្រាប់ភស្តុភារ និងការដឹកជញ្ជូន ឧត្តមភាពនៃអ័ក្សរថយន្ត ជាពិសេសរ៉ឺម៉ក និងសណ្តោងរ៉ឺម៉ក ក្នុងការដឹកជញ្ជូនប្រកបដោយវិជ្ជាជីវៈ និងប្រតិបត្តិការពិសេស កាន់តែច្បាស់ឡើងៗ ហើយតម្រូវការទីផ្សារបានកើនឡើងគួរឱ្យកត់សម្គាល់។
ការវិភាគបច្ចេកវិទ្យានេះលើដំណើរការផលិតអ័ក្ស សង្ឃឹមថានឹងជួយអតិថិជនឱ្យជ្រើសរើសម៉ាស៊ីន CNC ដែលសមស្របជាង។
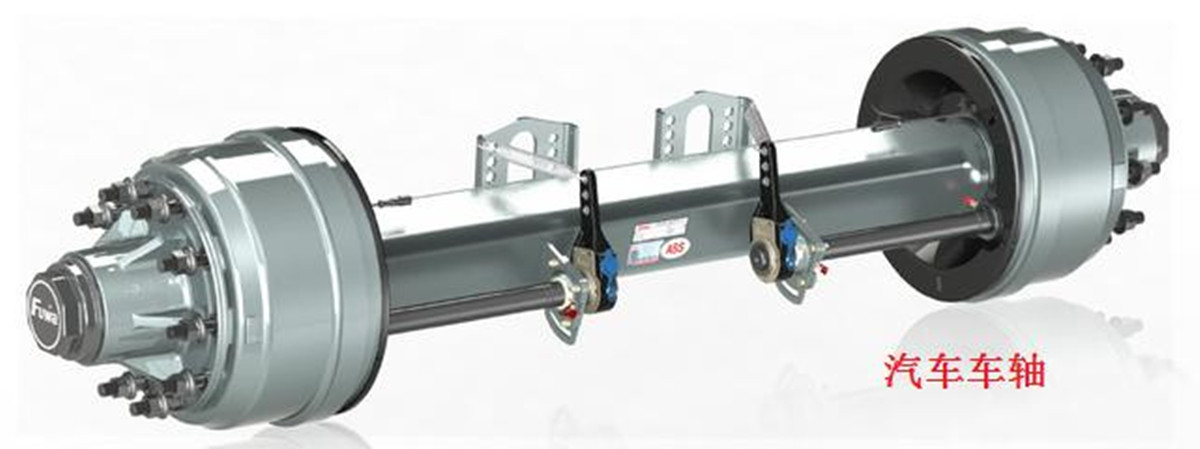
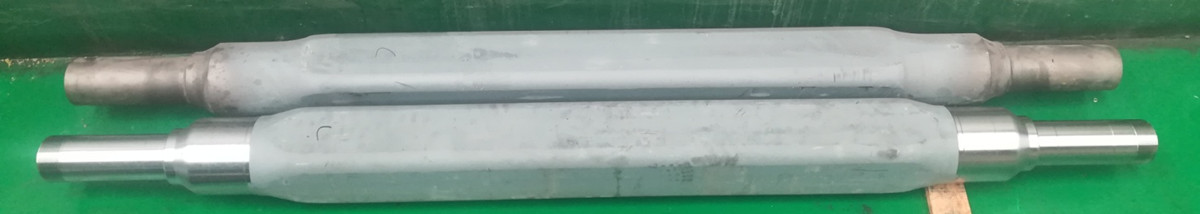
ចំណាត់ថ្នាក់អ័ក្សរថយន្ត៖
ប្រភេទអ័ក្សហ្វ្រាំងមានភាពខុសគ្នាទៅតាមប្រភេទហ្វ្រាំង ហើយត្រូវបានបែងចែកជា៖ អ័ក្សហ្វ្រាំងឌីស អ័ក្សហ្វ្រាំងស្គរ ជាដើម។
យោងតាមទំហំនៃរចនាសម្ព័ន្ធអង្កត់ផ្ចិតអ័ក្ស វាត្រូវបានបែងចែកជា៖ អ័ក្សអាមេរិក អ័ក្សអាល្លឺម៉ង់។ល។
អាស្រ័យលើរូបរាង និងរចនាសម្ព័ន្ធ វាត្រូវបានបែងចែកទៅជា៖
ទាំងមូល: អ័ក្សបំពង់ការ៉េរឹង, អ័ក្សបំពង់ការ៉េប្រហោង, អ័ក្សមូលប្រហោង;
បំបែកតួ៖ ក្បាលអ័ក្ស + ការផ្សារបំពង់អ័ក្សប្រហោង។
ពីខ្លឹមសារដំណើរការនៃអ័ក្ស អ័ក្សរឹង និងអ័ក្សប្រហោងទាក់ទងនឹងការជ្រើសរើសឧបករណ៍ដំណើរការ។
ខាងក្រោមនេះគឺជាការវិភាគនៃដំណើរការផលិតនៃអ័ក្សទាំងមូល (ដែលបែងចែកជាអ័ក្សរឹង និងអ័ក្សប្រហោង; បំពង់ការ៉េ និងបំពង់មូល) និងអ័ក្សបំបែក (ក្បាលអ័ក្សរឹង និងអ័ក្សប្រហោង + ការផ្សារបំពង់អ័ក្សប្រហោង) ជាពិសេស ដំណើរការផលិតត្រូវបានវិភាគដើម្បីជ្រើសរើសម៉ាស៊ីនដែលសមស្របជាង។
ដំណើរការផលិត និងម៉ាស៊ីនសម្រាប់អ័ក្សរថយន្ត៖
១. ដំណើរការផលិតបែបប្រពៃណីនៃអ័ក្សទាំងមូល៖
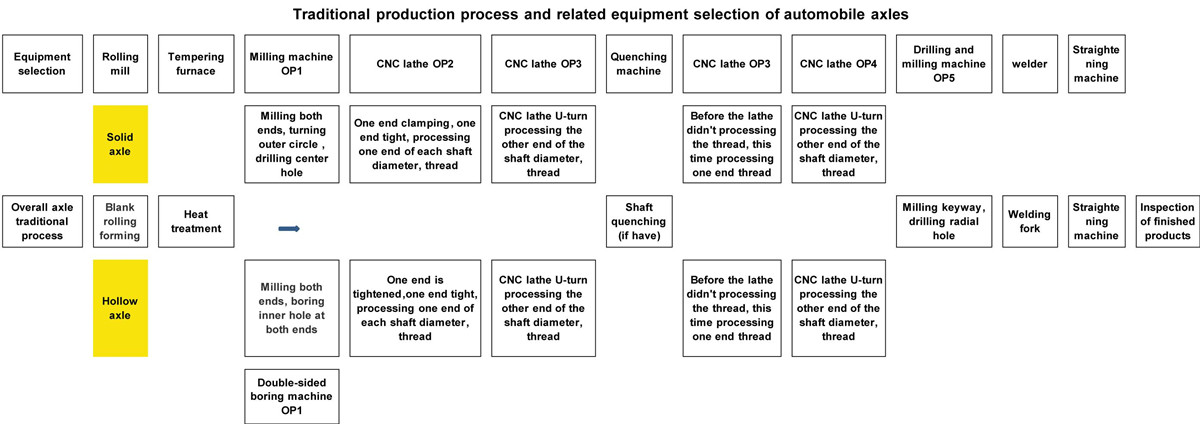
ពីដំណើរការផលិតអ័ក្សខាងលើ យ៉ាងហោចណាស់ត្រូវការឧបករណ៍ម៉ាស៊ីនបីប្រភេទដើម្បីបញ្ចប់ការកែច្នៃ៖ ម៉ាស៊ីនកិន ឬម៉ាស៊ីនខួងពីរជ្រុង ម៉ាស៊ីនក្រឡឹង CNC ម៉ាស៊ីនខួង និងម៉ាស៊ីនកិន និងម៉ាស៊ីនក្រឡឹង CNC ត្រូវការបង្វិល (អតិថិជនមួយចំនួនបានជ្រើសរើសម៉ាស៊ីនក្រឡឹង CNC ក្បាលពីរ)។ ទាក់ទងនឹងដំណើរការខ្សែស្រឡាយ ប្រសិនបើអង្កត់ផ្ចិតអ័ក្សត្រូវបានពន្លត់ វាត្រូវបានដំណើរការបន្ទាប់ពីពន្លត់។ ប្រសិនបើមិនមានការពន្លត់ទេ វាត្រូវបានដំណើរការនៅក្នុង OP2 និង OP3 ហើយឧបករណ៍ម៉ាស៊ីនលំដាប់ OP4 និង OP5 ត្រូវបានលុបចោល។
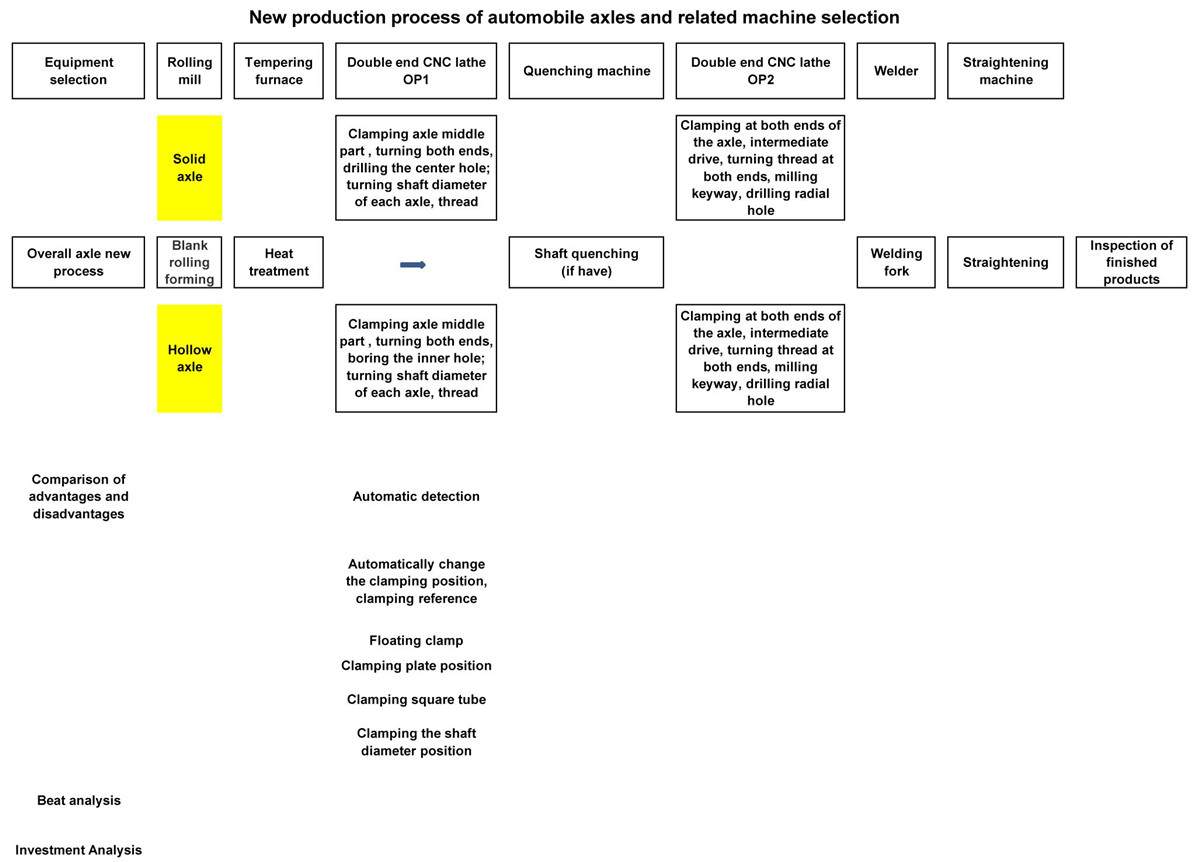
ចាប់ពីដំណើរការផលិតថ្មី ម៉ាស៊ីនកិនដែលប្រើសម្រាប់កែច្នៃ (អ័ក្សរឹង) ឬម៉ាស៊ីនខួងពីរជ្រុង (អ័ក្សប្រហោង) បូករួមទាំងម៉ាស៊ីនក្រឡឹង CNC ការកិនបែបប្រពៃណី OP1 លំដាប់នៃការបង្វិល OP2, OP3 និងសូម្បីតែការខួង និងកិន OP5 វាអាចត្រូវបានជំនួសដោយម៉ាស៊ីនក្រឡឹង CNC ចុងពីរ OP1។
ចំពោះអ័ក្សរឹងដែលអង្កត់ផ្ចិតអ័ក្សមិនតម្រូវឱ្យមានការពន្លត់ ខ្លឹមសារនៃដំណើរការកែច្នៃទាំងអស់អាចត្រូវបានបញ្ចប់ក្នុងការរៀបចំតែមួយ រួមទាំងចង្អូរសំខាន់ៗសម្រាប់កិន និងខួងរន្ធរ៉ាឌីកាល់។ ចំពោះអ័ក្សប្រហោងដែលអង្កត់ផ្ចិតអ័ក្សមិនតម្រូវឱ្យមានការពន្លត់ ស្តង់ដារនៃការតោងបម្លែងដោយស្វ័យប្រវត្តិអាចត្រូវបានសម្រេចនៅក្នុងឧបករណ៍ម៉ាស៊ីន ហើយខ្លឹមសារនៃដំណើរការកែច្នៃអាចត្រូវបានបញ្ចប់ដោយឧបករណ៍ម៉ាស៊ីនតែមួយ។
ការជ្រើសរើសម៉ាស៊ីនក្រឡឹង CNC ពិសេសអ័ក្សចុងពីរដើម្បីកាត់អ័ក្សឱ្យខ្លីជាងមុន ហើយប្រភេទ និងបរិមាណនៃឧបករណ៍ម៉ាស៊ីនដែលបានជ្រើសរើសក៏នឹងត្រូវបានកាត់បន្ថយផងដែរ។
៣. ដំណើរការផលិតអ័ក្សបំបែក៖
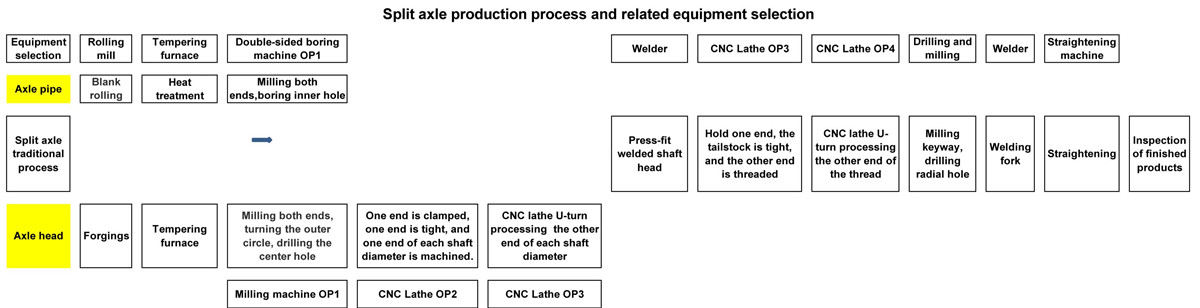
ពីដំណើរការខាងលើ ឧបករណ៍ដំណើរការនៃបំពង់អ័ក្សមុនពេលផ្សារក៏អាចត្រូវបានជ្រើសរើសជាម៉ាស៊ីនក្រឡឹង CNC ចុងពីរផងដែរ។ សម្រាប់ដំណើរការអ័ក្សបន្ទាប់ពីផ្សារ ម៉ាស៊ីនក្រឡឹង CNC ពិសេសសម្រាប់អ័ក្សចុងពីរគួរតែជាជម្រើសដំបូង៖ ដំណើរការក្នុងពេលដំណាលគ្នានៅចុងទាំងពីរ ប្រសិទ្ធភាពដំណើរការខ្ពស់ និងភាពត្រឹមត្រូវនៃការកែច្នៃល្អ។ ប្រសិនបើផ្លូវគន្លឹះ និងរន្ធរ៉ាឌីកាល់នៅចុងទាំងពីរនៃអ័ក្សត្រូវការកែច្នៃ ម៉ាស៊ីនក៏អាចត្រូវបានបំពាក់ដោយឧបករណ៍កាន់ឧបករណ៍ថាមពលដើម្បីដំណើរការផ្លូវគន្លឹះ និងរន្ធរ៉ាឌីកាល់ជាបន្តបន្ទាប់ជាមួយគ្នា។
៤. គុណសម្បត្តិ និងលក្ខណៈពិសេសនៃម៉ាស៊ីនជ្រើសរើសដំណើរការថ្មី៖
១) ការផ្តោតអារម្មណ៍នៃដំណើរការ កាត់បន្ថយពេលវេលានៃការតោងស្នាដៃ កាត់បន្ថយពេលវេលាដំណើរការជំនួយ ដោយប្រើបច្ចេកវិទ្យាដំណើរការក្នុងពេលដំណាលគ្នានៅចុងទាំងពីរ ប្រសិទ្ធភាពផលិតកម្មត្រូវបានធ្វើឱ្យប្រសើរឡើងគួរឱ្យកត់សម្គាល់។
2) ការគៀបតែម្តង ការដំណើរការក្នុងពេលដំណាលគ្នានៅចុងទាំងពីរធ្វើអោយប្រសើរឡើងនូវភាពត្រឹមត្រូវនៃការកែច្នៃ និងភាពឆបគ្នានៃអ័ក្ស។
៣) ធ្វើឱ្យដំណើរការផលិតខ្លីជាងមុន កាត់បន្ថយការផ្លាស់ប្តូរគ្រឿងបន្លាស់នៅការដ្ឋានផលិតកម្ម បង្កើនប្រសិទ្ធភាពនៃការប្រើប្រាស់ការដ្ឋាន និងជួយកែលម្អការរៀបចំ និងការគ្រប់គ្រងផលិតកម្ម។
៤) ដោយសារតែការប្រើប្រាស់ឧបករណ៍ដំណើរការដែលមានប្រសិទ្ធភាពខ្ពស់ វាអាចត្រូវបានបំពាក់ដោយឧបករណ៍ផ្ទុក និងឧបករណ៍ផ្ទុក ដើម្បីសម្រេចបាននូវផលិតកម្មដោយស្វ័យប្រវត្តិយ៉ាងពេញលេញ និងកាត់បន្ថយថ្លៃដើមកម្លាំងពលកម្ម។
៥) ស្នាដៃត្រូវបានគៀបនៅទីតាំងមធ្យម ការគៀបគឺអាចទុកចិត្តបាន ហើយកម្លាំងបង្វិលជុំដែលត្រូវការសម្រាប់ការកាត់ឧបករណ៍ម៉ាស៊ីនគឺគ្រប់គ្រាន់ ហើយការបង្វិលច្រើនអាចត្រូវបានអនុវត្ត។
៦) ឧបករណ៍ម៉ាស៊ីនអាចត្រូវបានបំពាក់ដោយឧបករណ៍រកឃើញដោយស្វ័យប្រវត្តិ ជាពិសេសសម្រាប់អ័ក្សប្រហោង ដែលអាចធានាបាននូវកម្រាស់ឯកសណ្ឋាននៃអ័ក្សបន្ទាប់ពីកែច្នៃ។
៧) សម្រាប់អ័ក្សប្រហោង នៅពេលដែលរន្ធខាងក្នុងនៅចុងទាំងពីរនៃស៊ីក្វេន OP1 ត្រូវបានបញ្ចប់ អតិថិជនប្រពៃណីនឹងប្រើចុងម្ខាងដើម្បីលើកក្ដាប់ និងចុងម្ខាងទៀតដើម្បីប្រើកន្ទុយដើម្បីរឹតបន្តឹងស្នាដៃសម្រាប់បង្វិល ប៉ុន្តែទំហំនៃរន្ធខាងក្នុងគឺខុសគ្នា។ ចំពោះរន្ធខាងក្នុងតូចជាង ភាពរឹងនៃការរឹតបន្តឹងមិនគ្រប់គ្រាន់ កម្លាំងបង្វិលរឹតបន្តឹងខាងលើមិនគ្រប់គ្រាន់ ហើយការកាត់ប្រកបដោយប្រសិទ្ធភាពមិនអាចបញ្ចប់បានទេ។
សម្រាប់ម៉ាស៊ីនក្រឡឹងមុខពីរថ្មី អ័ក្សប្រហោង នៅពេលដែលរន្ធខាងក្នុងនៅចុងទាំងពីរនៃយានយន្តត្រូវបានបញ្ចប់ ម៉ាស៊ីននឹងប្តូររបៀបគៀបដោយស្វ័យប្រវត្តិ៖ ចុងទាំងពីរត្រូវបានប្រើដើម្បីរឹតបន្តឹងស្នាដៃ ហើយដ្រាយកណ្តាលអណ្តែតស្នាដៃដើម្បីបញ្ជូនកម្លាំងបង្វិលជុំ។
៨) ក្បាលម៉ាស៊ីនដែលមានដុំដែកតោងធារាសាស្ត្រដែលភ្ជាប់មកស្រាប់អាចផ្លាស់ទីក្នុងទិសដៅ Z របស់ម៉ាស៊ីន។ អតិថិជនអាចកាន់ទីតាំងនៅបំពង់ការ៉េកណ្តាល (បំពង់មូល) ទីតាំងបន្ទះខាងក្រោម និងទីតាំងអង្កត់ផ្ចិតអ័ក្សរបស់អ័ក្សតាមតម្រូវការ។
៥. សេចក្តីសន្និដ្ឋាន៖
ដោយមើលឃើញពីស្ថានភាពខាងលើ ការប្រើប្រាស់ម៉ាស៊ីនក្រឡឹង CNC ចុងពីរ ដើម្បីកែច្នៃអ័ក្សរថយន្តមានគុណសម្បត្តិគួរឱ្យកត់សម្គាល់ជាងដំណើរការប្រពៃណី។ វាគឺជាបច្ចេកវិទ្យាផលិតកម្មទំនើបមួយដែលអាចជំនួសឧបករណ៍ម៉ាស៊ីនប្រពៃណីទាក់ទងនឹងដំណើរការផលិត និងរចនាសម្ព័ន្ធម៉ាស៊ីន។
ផ្នែកកណ្តាលនៃ
៦. ករណីអតិថិជនអ័ក្ស
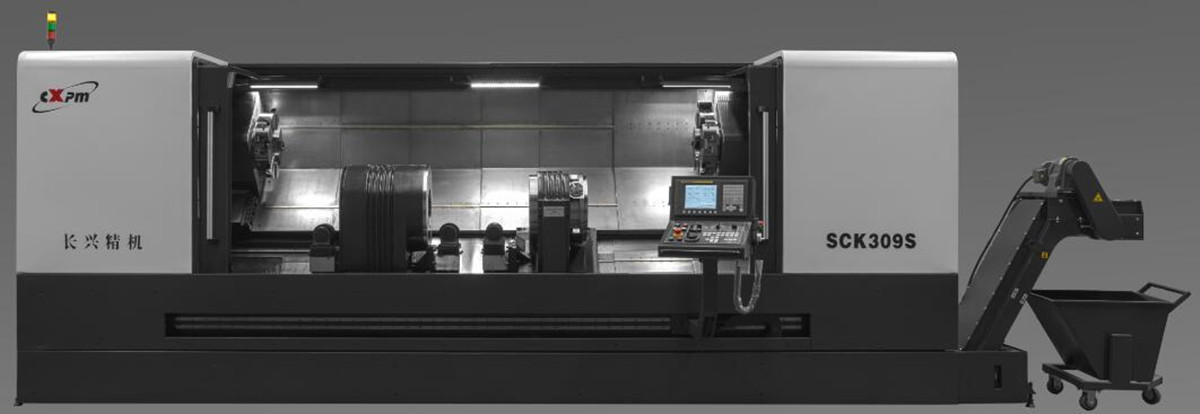
សេចក្តីផ្តើមម៉ាស៊ីន CNC អ័ក្សចុងពីរពិសេស
ជួរដំណើរការអ័ក្ស៖ ∮50-200មម, □50-150មម, ប្រវែងដំណើរការ៖ 1000-2800មម
រចនាសម្ព័ន្ធម៉ាស៊ីន និងការណែនាំអំពីដំណើរការ
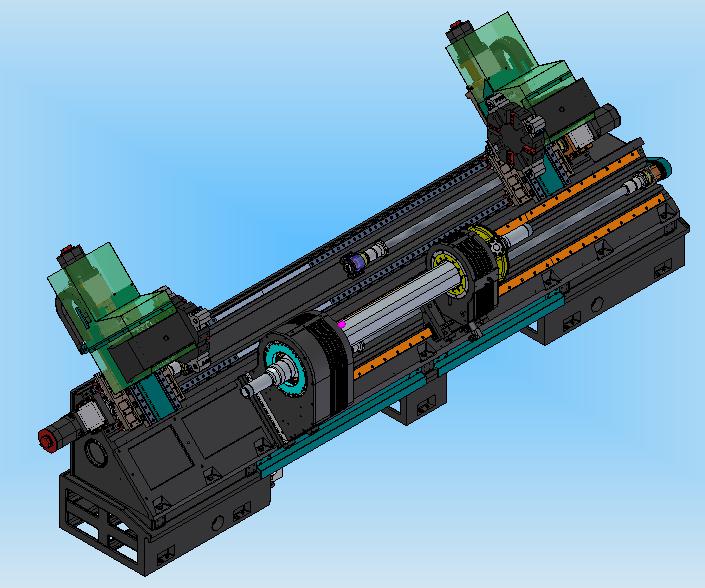
ឧបករណ៍ម៉ាស៊ីននេះប្រើប្រាស់ប្លង់គ្រែផ្អៀង ៤៥° ដែលមានភាពរឹងមាំល្អ និងងាយស្រួលដកបន្ទះឈីបចេញ។ ក្បាលម៉ាស៊ីនដែលមានមុខងារតោងដ្រាយកម្រិតមធ្យមត្រូវបានរៀបចំនៅចំកណ្តាលគ្រែ ហើយកន្លែងកាន់ឧបករណ៍ទាំងពីរត្រូវបានរៀបចំនៅសងខាងនៃប្រអប់ស្ពឺ។ ប្រវែងតោងអប្បបរមារបស់ម៉ាស៊ីនគឺ ១២០០ មីលីម៉ែត្រ និងប្រវែងម៉ាស៊ីនអតិបរមាគឺ ២៨០០ មីលីម៉ែត្រ។ មគ្គុទ្ទេសក៍រំកិលត្រូវបានប្រើប្រាស់ ហើយអ័ក្សចំណី servo នីមួយៗប្រើប្រាស់វីសបាល់ដែលមានសំឡេងខ្ពស់ ហើយឧបករណ៍ភ្ជាប់យឺតត្រូវបានភ្ជាប់ដោយផ្ទាល់ ហើយសំឡេងរំខានទាប ភាពត្រឹមត្រូវនៃការកំណត់ទីតាំង និងភាពជាក់លាក់នៃការកំណត់ទីតាំងម្តងហើយម្តងទៀតគឺខ្ពស់។
■ម៉ាស៊ីននេះត្រូវបានបំពាក់ដោយប្រព័ន្ធត្រួតពិនិត្យពីរឆានែល។ ឧបករណ៍កាន់ឧបករណ៍ទាំងពីរអាចត្រូវបានភ្ជាប់ទៅនឹងអ័ក្សក្នុងពេលតែមួយ ឬដោយឡែកពីគ្នា ដើម្បីបញ្ចប់ការកែច្នៃក្នុងពេលដំណាលគ្នា ឬជាបន្តបន្ទាប់នៃចុងទាំងពីរនៃផ្នែក។
■ម៉ាស៊ីននេះត្រូវបានបំពាក់ដោយក្បាលម៉ាស៊ីនពីរ។ ក្បាលម៉ាស៊ីនសំខាន់ត្រូវបានជួសជុលនៅចំកណ្តាលគ្រែ ហើយម៉ូទ័រ servo ផ្គត់ផ្គង់ថាមពលទៅអ័ក្សសំខាន់តាមរយៈខ្សែក្រវ៉ាត់ធ្មេញ។ ប្រអប់ sub-spindle ត្រូវបានដំឡើងនៅលើផ្លូវដែកណែនាំខាងក្រោមនៃឧបករណ៍ម៉ាស៊ីន ដែលភ្ជាប់ជាមួយប្រអប់ spindle សំខាន់ ហើយអាចត្រូវបានផ្លាស់ទីអ័ក្សដោយម៉ូទ័រ servo ដើម្បីសម្រួលដល់ការផ្ទុក និងផ្ទុកគ្រឿងបន្លាស់ ហើយវាងាយស្រួលក្នុងការកែតម្រូវទីតាំងតោងផ្សេងៗគ្នា។ នៅពេលកែច្នៃគ្រឿងបន្លាស់ មូលដ្ឋាន sub-spindle ត្រូវបានចាក់សោទៅនឹងផ្លូវដែកម៉ាស៊ីន។ ភាពត្រឹមត្រូវ coaxial នៃក្បាលម៉ាស៊ីនទាំងពីរត្រូវបានធានាដោយដំណើរការផលិត ដែលបណ្តាលឱ្យមានកម្រិតខ្ពស់នៃការប្រមូលផ្តុំនៃគ្រឿងបន្លាស់ដែលបានកែច្នៃ។
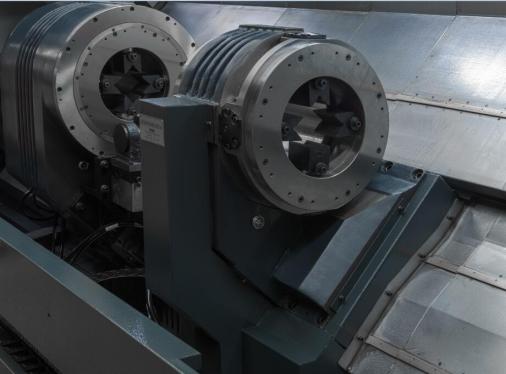
■ក្បាលម៉ាស៊ីនរួមបញ្ចូលប្រព័ន្ធ spindle គ្រឿងបរិក្ខារ និងប្រព័ន្ធចែកចាយប្រេង ហើយមានរចនាសម្ព័ន្ធតូច និងប្រតិបត្តិការដែលអាចទុកចិត្តបាន។ អង្កត់ផ្ចិតនៃការគៀបជាក់លាក់ និងទទឹងនៃក្បាលម៉ាស៊ីនត្រូវបានកំណត់ដោយផ្នែកអ័ក្សរបស់អតិថិជន។
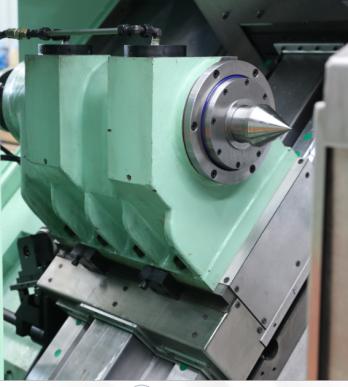
ក្បាលម៉ាស៊ីនសំខាន់ត្រូវបានបន្ថយល្បឿនដោយខ្សែក្រវាត់ និងហ្គែរពីរដំណាក់កាល ដែលអាចឱ្យស្ពឺបង្កើតកម្លាំងបង្វិលជុំធំ។ ដង្កៀបមួយត្រូវបានដំឡើងនៅចុងខាងឆ្វេងនៃក្បាលម៉ាស៊ីនសំខាន់ និងចុងខាងស្តាំនៃក្បាលម៉ាស៊ីនរងរៀងៗខ្លួន ដើម្បីសម្រេចបាននូវការគៀបនៃផ្នែកនានា។ នៅពេលដែលក្បាលម៉ាស៊ីនសំខាន់ជំរុញផ្នែកនានាឱ្យបង្វិល ផ្នែកគៀបនៃក្បាលម៉ាស៊ីនរងនឹងបង្វិលជាមួយក្បាលម៉ាស៊ីនសំខាន់។
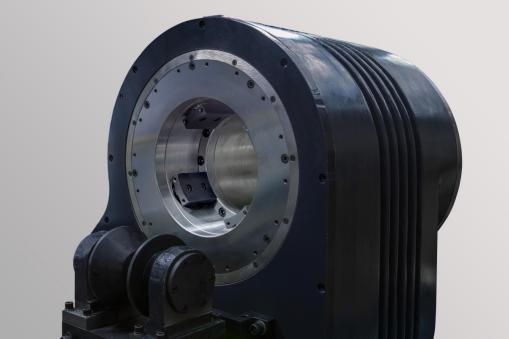
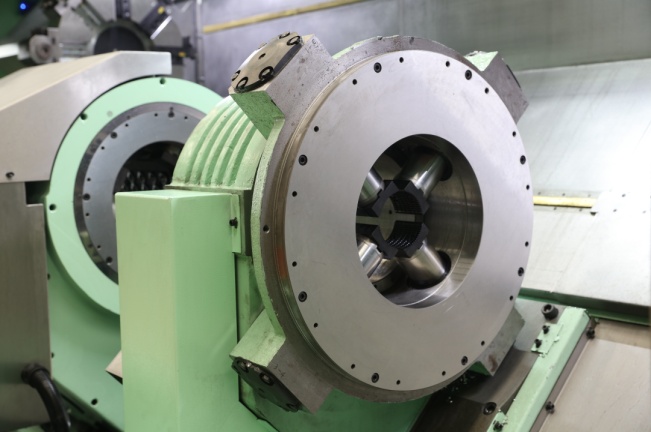
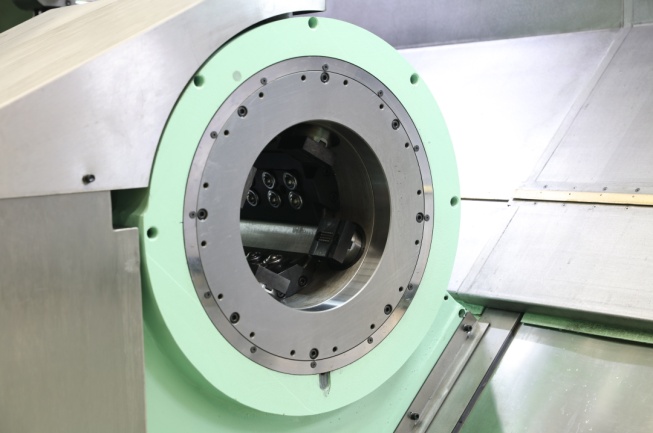
គ្រឿងបរិក្ខារនេះត្រូវបានបំពាក់ដោយស៊ីឡាំងរ៉ាឌីកាល់ចំនួនបី (ស៊ីឡាំងរ៉ាឌីកាល់ចំនួនបួនប្រសិនបើទាំងសម្ភារៈមូល និងសម្ភារៈការ៉េត្រូវបានគៀប) ពីស្តុងត្រូវបានច្រាសមកវិញដោយសម្ពាធធារាសាស្ត្រ ហើយក្រញ៉ាំត្រូវបានដំឡើងនៅចុងបញ្ចប់នៃពីស្តុងដើម្បីសម្រេចបាននូវការផ្តោតខ្លួនឯងនៃផ្នែកនានា។ ការគៀប។ វារហ័ស និងងាយស្រួលក្នុងការផ្លាស់ប្តូរក្រញ៉ាំនៅពេលផ្លាស់ប្តូរផ្នែកនានា។ កម្លាំងគៀបត្រូវបានកែតម្រូវដោយសម្ពាធធារាសាស្ត្រនៃប្រព័ន្ធធារាសាស្ត្រ។ នៅពេលដែលផ្នែកត្រូវបានម៉ាស៊ីន ក្ដាប់នឹងបង្វិលជាមួយអ័ក្សសំខាន់ ហើយប្រព័ន្ធចែកចាយប្រេងផ្គត់ផ្គង់ប្រេងទៅក្ដាប់ ដូច្នេះក្ដាប់មានកម្លាំងគៀបគ្រប់គ្រាន់ក្នុងអំឡុងពេលបង្វិល។ ក្ដាប់មានគុណសម្បត្តិនៃកម្លាំងគៀបធំ និងចលនាក្រញ៉ាំធំ។
■ដើម្បីដោះស្រាយបញ្ហាកម្រាស់ជញ្ជាំងឯកសណ្ឋានបន្ទាប់ពីការកែច្នៃអ័ក្សប្រហោងរបស់អតិថិជន ម៉ាស៊ីនអាចត្រូវបានបំពាក់ដោយឧបករណ៍ត្រួតពិនិត្យស្នាដៃដោយស្វ័យប្រវត្តិ។ បន្ទាប់ពីការតោងអ័ក្សត្រូវបានបញ្ចប់ ស្នាដៃនឹងរកឃើញដោយស្វ័យប្រវត្តិថាឧបករណ៍ស៊ើបអង្កេតលាតសន្ធឹង ហើយវាស់ទីតាំងនៃស្នាដៃ។ បន្ទាប់ពីការវាស់វែងត្រូវបានបញ្ចប់ ឧបករណ៍នឹងដកថយទៅក្នុងចន្លោះបិទជិត។
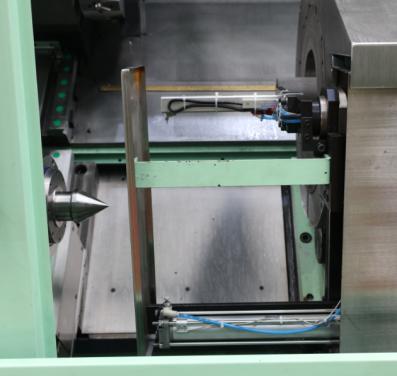
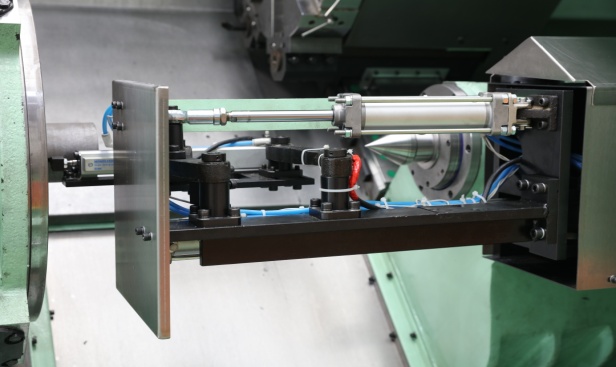
ចំពោះដំណើរការកែច្នៃផ្សេងៗគ្នានៃអ័ក្សប្រហោង ប្រសិនបើទីតាំងទ្រទ្រង់ត្រូវបានប្រើជាឯកសារយោងសម្រាប់ការគៀប រចនាសម្ព័ន្ធម៉ាស៊ីនដែលមានការគៀប និងការគៀបដោយស្វ័យប្រវត្តិអាចត្រូវបានជ្រើសរើស ហើយកន្ទុយដែលអាចសរសេរកម្មវិធីបានត្រូវបានផ្តល់ជូននៅសងខាងនៃក្បាលអ័ក្សសំខាន់ និងអ័ក្សជំនួយ ដើម្បីបំពេញតាមតម្រូវការរបស់ម៉ាស៊ីនមួយ។ វាត្រូវបានគេរំពឹងថានឹងបញ្ចប់ដំណើរការពីរជំហានក្នុងពេលតែមួយ។ ក្នុងពេលជាមួយគ្នានេះ វាក៏ធ្វើឱ្យផ្នែកនៃការផ្ទុក និងផ្ទុកដោយស្វ័យប្រវត្តិមានជម្រើសកាន់តែច្រើន និងប្រសើរជាងមុន។
■ឧបករណ៍កាន់ឧបករណ៍ខាងឆ្វេង និងខាងស្តាំអាចត្រូវបានបំពាក់ដោយឧបករណ៍កាន់ឧបករណ៍បង្វិលធម្មតា ឬប៉មថាមពល។ ពួកវាមានមុខងារខួង និងកិន ដែលអាចបំពេញការខួង និងកិនផ្នែកសំខាន់ៗ។
■ឧបករណ៍ម៉ាស៊ីនត្រូវបានរុំព័ទ្ធយ៉ាងពេញលេញ និងបំពាក់ដោយឧបករណ៍រំអិលដោយស្វ័យប្រវត្តិ និងឧបករណ៍ដកបន្ទះសៀគ្វីដោយស្វ័យប្រវត្តិ (ខាងមុខ)។ វាមានដំណើរការការពារល្អ រូបរាងស្រស់ស្អាត ប្រតិបត្តិការងាយស្រួល និងការថែទាំងាយស្រួល។
■លក្ខណៈបច្ចេកទេស និងការកំណត់រចនាសម្ព័ន្ធលម្អិតរបស់ម៉ាស៊ីនត្រូវបានកំណត់ស្របតាមតម្រូវការអ័ក្ស និងតម្រូវការរបស់អតិថិជន ហើយនឹងមិនត្រូវបានធ្វើម្តងទៀតនៅទីនេះទេ។
សូមអរគុណចំពោះការយកចិត្តទុកដាក់របស់អ្នក!
ប្រភេទផលិតផល
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC ស៊េរី VC ដ៏រឹងមាំខ្ពស់...
-

ជួរឈរចល័តផ្ដេកស៊េរី HP មគ្គុទ្ទេសក៍លីនេអ៊ែរ...
-

ស៊េរី HT ស៊េរី HT ជួរឈរចល័តផ្ដេក ការណែនាំលីនេអ៊ែរ...
-

ម៉ាស៊ីនកាត់ CNC ធុនធ្ងន់បួនផ្លូវ VS ស៊េរី VS...
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC ស៊េរី V ជាមួយនឹងភាពរឹងមាំខ្ពស់
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC ជួរឈរពីរស៊េរី X
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC 5 អ័ក្សផ្ដេក TKG1600
-

ម៉ាស៊ីនកិន និងបង្វិលបញ្ឈរ CNC សមាសធាតុម៉ាស៊ីនកណ្តាល...
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC ល្បឿនលឿន ស៊េរី GM
-

ម៉ាស៊ីនកិន CNC ល្បឿនលឿន ស៊េរី GT
-

ម៉ាស៊ីនក្រឡឹង CNC ពីរស្នូល SK32
-

មជ្ឈមណ្ឌលម៉ាស៊ីន CNC បញ្ឈរ RFTV510 សម្រាប់កង់...