


ភ្លើងសញ្ញារោទិ៍ម៉ាស៊ីន CNCគឺជាសញ្ញាព្រមានសុវត្ថិភាពដ៏សំខាន់ក្នុងអំឡុងពេលប្រតិបត្តិការឧបករណ៍ម៉ាស៊ីន CNC។ ពួកវាជូនដំណឹងដល់ប្រតិបត្តិករអំពីស្ថានភាពប្រតិបត្តិការរបស់ឧបករណ៍តាមរយៈមតិប្រតិកម្មដែលអាចស្តាប់បាន (ដូចជាសំឡេងប៊ីប ឬសំឡេងព្រមាន)។ ថាតើសំឡេងភ្លើងសញ្ញារោទិ៍ធម្មតាឬអត់ គឺទាក់ទងដោយផ្ទាល់ទៅនឹងថាតើកំហុសឧបករណ៍អាចត្រូវបានរកឃើញភ្លាមៗឬអត់ ដែលធានាបាននូវប្រតិបត្តិការឧបករណ៍ម៉ាស៊ីនដែលមានសុវត្ថិភាព។ សំឡេងភ្លើងសញ្ញារោទិ៍មិនប្រក្រតី ដូចជាគ្មានសំឡេង ឬសំឡេងមិនទៀងទាត់ មិនត្រឹមតែប៉ះពាល់ដល់ប្រសិទ្ធភាពថែទាំប៉ុណ្ណោះទេ ប៉ុន្តែវាក៏អាចបង្កគ្រោះថ្នាក់ដល់សុវត្ថិភាពផងដែរ។ អត្ថបទនេះនឹងពន្យល់ពីរោគសញ្ញានៃសំឡេងភ្លើងសញ្ញារោទិ៍មិនប្រក្រតី និងផ្តល់នូវដំណើរការដោះស្រាយបញ្ហា និងជួសជុលជាប្រព័ន្ធ ដើម្បីជួយបុគ្គលិកថែទាំឧបករណ៍ដោះស្រាយបញ្ហាប្រកបដោយប្រសិទ្ធភាព និងធានាបាននូវប្រតិបត្តិការឧបករណ៍ម៉ាស៊ីនដែលមានស្ថេរភាព។
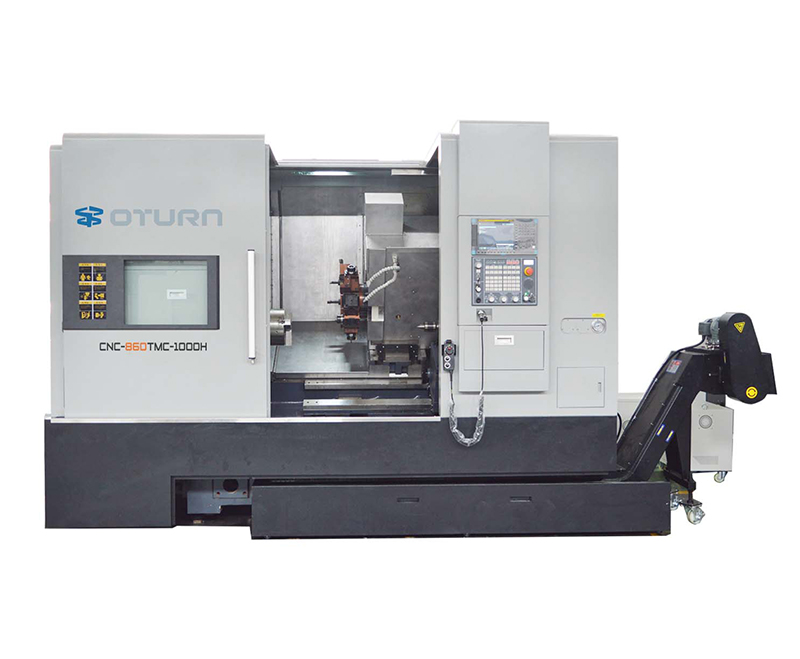
រោគសញ្ញាទូទៅ និងការដោះស្រាយបញ្ហានៃសំឡេងរោទិ៍មិនប្រក្រតី
សំឡេងរោទិ៍មិនប្រក្រតីច្រើនតែបង្ហាញតាមវិធីបីយ៉ាង៖
· គ្មានសំឡេង៖ ជាធម្មតាវាបណ្តាលមកពីតំណភ្ជាប់ទិន្នផលអូឌីយ៉ូដែលដាច់ ឬបញ្ហាផ្គត់ផ្គង់ថាមពល។
· សំឡេងរំខាន ឬការបង្ខូចទ្រង់ទ្រាយ៖ ជាធម្មតាវាបណ្តាលមកពីភាពចាស់ ឬការខូចខាតដល់សមាសធាតុបង្កើតសំឡេងដូចជា សំឡេងរោទិ៍ ឬឧបករណ៍បំពងសម្លេង ឬវ៉ុលផ្គត់ផ្គង់ថាមពលមិនស្ថិតស្ថេរ។
· សំឡេងមិនទៀងទាត់ ឬមិនបន្ត៖ នេះច្រើនតែបណ្តាលមកពីការប៉ះមិនល្អ ឬការតភ្ជាប់មិនស្ថិតស្ថេរនៅក្នុងខ្សែបញ្ជូនសញ្ញា។
លើសពីនេះ ការកំណត់វិសាលភាពនៃសំឡេងមិនប្រក្រតីគឺមានសារៈសំខាន់ណាស់។ តើបញ្ហានេះកើតឡើងតែនៅក្នុងស្ថានភាពសំឡេងរោទិ៍ជាក់លាក់ប៉ុណ្ណោះ ដូចជាសំឡេងរោទិ៍ឈប់បន្ទាន់ ឬសំឡេងរោទិ៍ផ្ទុកលើសទម្ងន់? ឬក៏សំឡេងមិនប្រក្រតីនេះជារឿងធម្មតាចំពោះសំឡេងរោទិ៍ទាំងអស់? ប្រសិនបើមានតែសំឡេងរោទិ៍មួយចំនួនប៉ុណ្ណោះដែលបន្លឺឡើងមិនប្រក្រតី វាអាចមានបញ្ហាជាមួយនឹងតក្កវិជ្ជានៃប្រព័ន្ធរោទិ៍ ឬឧបករណ៍ចាប់សញ្ញាដែលពាក់ព័ន្ធ។ ប្រសិនបើសំឡេងរោទិ៍ទាំងអស់បន្លឺឡើងមិនប្រក្រតី វាអាចមានបញ្ហាជាមួយនឹងផ្នែករឹងភ្លើងរោទិ៍ ឬប្រព័ន្ធផ្គត់ផ្គង់ថាមពល។ ការបញ្ជាក់បញ្ហាទាំងនេះនឹងជួយកាត់បន្ថយវិសាលភាពនៃការស៊ើបអង្កេត និងសន្សំសំចៃពេលវេលា។
ជំហានជាប្រព័ន្ធសម្រាប់ការដោះស្រាយបញ្ហាសំឡេងរោទិ៍
1. ពិនិត្យមើលការផ្គត់ផ្គង់ថាមពល និងខ្សែសញ្ញា
ម៉ូឌុលសំឡេងរបស់ភ្លើងសញ្ញារោទិ៍ត្រូវតែពឹងផ្អែកលើការផ្គត់ផ្គង់ថាមពលដែលមានស្ថេរភាព ដូច្នេះភារកិច្ចដំបូងគឺត្រូវផ្ទៀងផ្ទាត់ការផ្គត់ផ្គង់ថាមពល។ បុគ្គលិកថែទាំគួរតែបិទការផ្គត់ផ្គង់ថាមពលមេរបស់ម៉ាស៊ីនជាមុនសិន ហើយបន្ទាប់មកប្រើម៉ាល់ទីម៉ែត្រដើម្បីវាស់វ៉ុលនៅស្ថានីយថាមពលរបស់ភ្លើងសញ្ញារោទិ៍ ជាធម្មតា 24V DC។ ប្រសិនបើវ៉ុលមិនបង្ហាញវ៉ុល ឬការប្រែប្រួលគួរឱ្យកត់សម្គាល់ទេ ជំហានបន្ទាប់គឺពិនិត្យមើលហ្វុយស៊ីបដែលឆេះ ឬអុកស៊ីតកម្មនៅលើទំនាក់ទំនងរបស់កុងតាក់។ ហ្វុយស៊ីបដែលឆេះគួរតែត្រូវបានជំនួសភ្លាមៗ ខណៈពេលដែលទំនាក់ទំនងអុកស៊ីតកម្មគួរតែត្រូវបានខាត់ដោយក្រដាសខ្សាច់ល្អិតៗ ហើយរឹតបន្តឹងឡើងវិញដើម្បីធានាបាននូវទំនាក់ទំនងល្អ។
បន្ទាប់មក តាមដានខ្សែសញ្ញាដែលភ្ជាប់ភ្លើងសញ្ញារោទិ៍ ហើយពិនិត្យខ្សែ និងឧបករណ៍ភ្ជាប់ពីប្លុកស្ថានីយនៃភ្លើងសញ្ញារោទិ៍រហូតដល់ម៉ូឌុលទិន្នផល PLC ឬអង្គភាពត្រួតពិនិត្យរោទិ៍។ រំញ័ររយៈពេលវែងនៃម៉ាស៊ីន CNCអាចបន្ធូរឬខូចឧបករណ៍ភ្ជាប់ខ្សែបានយ៉ាងងាយ។ របាំងការពារដែលខូចក៏អាចបង្កឲ្យមានការរំខានផងដែរ ដែលបណ្តាលឲ្យមានភាពមិនប្រក្រតីនៃសញ្ញា។ អំឡុងពេលថែទាំ សូមពិនិត្យមើលសមាសធាតុនីមួយៗដោយឡែកពីគ្នា ភ្ជាប់ស្ថានីយឡើងវិញ និងរឹតវីសភ្ជាប់ឲ្យតឹង ដើម្បីធានាថាខ្សែភ្លើងស្ថិតក្នុងស្ថានភាពល្អ ហើយរបាំងការពារនៅដដែល។
2. ការត្រួតពិនិត្យផ្នែករឹង និងការជំនួសគ្រឿងបន្លាស់សំឡេង
បន្ទាប់ពីផ្ទៀងផ្ទាត់ថាខ្សែថាមពល និងខ្សែសញ្ញាមានលក្ខណៈធម្មតា សំឡេងរោទិ៍ ឬឧបករណ៍បំពងសម្លេងនៅខាងក្នុងភ្លើងសញ្ញារោទិ៍អាចមានបញ្ហា។ បន្ទាប់ពីបិទភ្លើងសញ្ញារោទិ៍រួច សូមរុះរើភ្លើងសញ្ញារោទិ៍ ហើយពិនិត្យមើលគ្រឿងបន្លាស់សំឡេងដោយមើលឃើញ ដើម្បីរកមើលការខូចខាតជាក់ស្តែង ដូចជាដ្យាក្រាមប្រេះ ឬឧបករណ៍របុំដែលឆេះ។ ប្រសិនបើរូបរាងមានលក្ខណៈធម្មតា សូមប្រើឧបករណ៍វាស់ចរន្តអគ្គិសនីដើម្បីវាស់ភាពធន់នៃគ្រឿងបន្លាស់សំឡេង។ តម្លៃភាពធន់មិនប្រក្រតី (ខ្ពស់ខ្លាំង ឬជិតសូន្យ) បង្ហាញពីការបរាជ័យនៃគ្រឿងបន្លាស់។
នៅពេលជំនួសគ្រឿងបន្លាស់ សូមធានាថាលក្ខណៈបច្ចេកទេសវ៉ុល និងវិមាត្រម៉ោនរបស់គ្រឿងបន្លាស់ថ្មីត្រូវគ្នានឹងគ្រឿងបន្លាស់ចាស់។ អំឡុងពេលដំឡើង សូមយកចិត្តទុកដាក់ចំពោះប៉ូលដើម្បីជៀសវាងការតភ្ជាប់បញ្ច្រាស ដែលអាចបណ្តាលឱ្យខូចខាតបន្ទាប់បន្សំ។ ការជ្រើសរើសគ្រឿងបន្លាស់ដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ធានានូវប្រតិបត្តិការរយៈពេលវែង និងមានស្ថេរភាពនៃភ្លើងសញ្ញារោទិ៍។
៣. ផ្ទៀងផ្ទាត់ប៉ារ៉ាម៉ែត្រប្រព័ន្ធ PLC និងតក្កវិជ្ជារោទិ៍
ប្រសិនបើផ្នែករឹងនៅដដែល ជំហានបន្ទាប់គឺត្រូវផ្ទៀងផ្ទាត់ការកំណត់សំឡេងរោទិ៍នៅក្នុងប្រព័ន្ធគ្រប់គ្រងឧបករណ៍ម៉ាស៊ីន។ ប្រើចំណុចប្រទាក់សរសេរកម្មវិធី PLC ឬទំព័រការកំណត់ប៉ារ៉ាម៉ែត្រ ដើម្បីពិនិត្យមើលថាតើសំឡេងរោទិ៍ត្រូវបានធ្វើឱ្យសកម្មឬអត់។ ឧបករណ៍ម៉ាស៊ីនមួយចំនួនអនុញ្ញាតឱ្យសំឡេងរោទិ៍ត្រូវបានបិទ ដែលអាចបណ្តាលឱ្យភ្លើងរោទិ៍ស្ងាត់។ វាក៏សំខាន់ផងដែរក្នុងការផ្ទៀងផ្ទាត់ថាទិន្នផល PLC សម្រាប់ប្រភេទរោទិ៍ផ្សេងៗគ្នាដំណើរការបានត្រឹមត្រូវ។ ឧទាហរណ៍ ថាតើទិន្នផល PLC សម្រាប់សំឡេងរោទិ៍ឈប់បន្ទាន់អាចបង្កឱ្យមានសំឡេងរោទិ៍ដែរឬទេ។ ប្រសិនបើ PLC មិនឆ្លើយតប សូមពិនិត្យមើលប៊ូតុងឈប់សង្គ្រោះបន្ទាន់ និងឧបករណ៍ចាប់សញ្ញាដែលពាក់ព័ន្ធ ដើម្បីមើលថាតើមានបញ្ហានៅក្នុងសមាសធាតុបង្កផ្នែកខាងមុខឬអត់។
ឧបករណ៍មួយចំនួនអាចកែតម្រូវកម្រិតសំឡេង និងភាពញឹកញាប់នៃសំឡេងរោទិ៍។ ប្រសិនបើសំឡេងខ្សោយ ឬខូចទ្រង់ទ្រាយ សូមស្ដារការកំណត់លំនាំដើមឡើងវិញ ហើយកែតម្រូវប៉ារ៉ាម៉ែត្រឡើងវិញ ដើម្បីធានាបាននូវសំឡេងច្បាស់លាស់ និងមានប្រសិទ្ធភាព។
ការផ្ទៀងផ្ទាត់មុខងារក្រោយការជួសជុល និងអនុសាសន៍ថែទាំជាប្រចាំ
បន្ទាប់ពីជួសជុលរួច ត្រូវប្រាកដថាធ្វើត្រាប់តាមសេណារីយ៉ូសំឡេងរោទិ៍ផ្សេងៗសម្រាប់ការផ្ទៀងផ្ទាត់ ដូចជាការចុចប៊ូតុងបញ្ឈប់បន្ទាន់ ឬការធ្វើតេស្តផ្ទុកលើសទម្ងន់ ដើម្បីធានាថាសំឡេងភ្លើងរោទិ៍ច្បាស់ និងមានស្ថេរភាព។ កំណត់ត្រាលម្អិតអំពីមូលហេតុនៃកំហុស និងដំណើរការជួសជុលជាក់លាក់គួរតែត្រូវបានរួមបញ្ចូលនៅក្នុងឯកសារថែទាំឧបករណ៍សម្រាប់ជាឯកសារយោងក្នុងអំឡុងពេលថែទាំជាបន្តបន្ទាប់។
ដើម្បីកាត់បន្ថយការកើតឡើងនៃសំឡេងភ្លើងសញ្ញារោទិ៍មិនប្រក្រតី វាត្រូវបានណែនាំឱ្យបង្កើតផែនការថែទាំជាប្រចាំ។ ពិនិត្យមើលការតភ្ជាប់ខ្សែភ្លើង និងភាពតឹងនៃចុងភ្លើងសញ្ញារោទិ៍យ៉ាងហោចណាស់ប្រចាំខែ ដើម្បីការពារការរលុងដោយសាររំញ័រឧបករណ៍។ លើសពីនេះ នៅពេលសម្អាតមជ្ឈមណ្ឌលបង្វិល CNCត្រូវប្រុងប្រយ័ត្នដើម្បីការពារទឹក និងប្រេងមិនឱ្យជ្រាបចូលទៅក្នុងភ្លើងសញ្ញារោទិ៍ និងសំណើមមិនឱ្យបំផ្លាញសមាសធាតុសំឡេង។ ប្រសិនបើសមាសធាតុត្រូវបានគេរកឃើញថាចាស់ ការជំនួសទាន់ពេលវេលាគឺមានសារៈសំខាន់ណាស់ក្នុងការធានាប្រសិទ្ធភាពរយៈពេលវែងនៃប្រព័ន្ធរោទិ៍។
តាមរយៈការបង្កើតវដ្តថែទាំជាប្រព័ន្ធនៃ "ការដោះស្រាយបញ្ហា - ជួសជុល - ផ្ទៀងផ្ទាត់ - បង្ការ" មិនត្រឹមតែអាចធ្វើអោយប្រសើរឡើងនូវភាពជឿជាក់នៃសំឡេងភ្លើងរោទិ៍ប៉ុណ្ណោះទេ ប៉ុន្តែវាក៏អាចបង្កើនសមត្ថភាពព្រមានសុវត្ថិភាពទាំងមូលរបស់ឧបករណ៍ម៉ាស៊ីនយ៉ាងសំខាន់ផងដែរ ដែលធានាបាននូវការផលិតដោយរលូន។
សេចក្តីសន្និដ្ឋាន
ភាពមិនប្រក្រតីនៃភ្លើងសញ្ញារោទិ៍អាចហាក់ដូចជារឿងតូចតាច ប៉ុន្តែវាមានសារៈសំខាន់ចំពោះមុខងារស្នូលនៃប្រព័ន្ធព្រមានសុវត្ថិភាពរបស់ម៉ាស៊ីន។ ដំណើរការថែទាំគួរតែអនុវត្តតាមគោលការណ៍ "ងាយស្រួលមុន ពិបាកក្រោយ ផ្នែករឹងមុន កម្មវិធីក្រោយ" ដោយកំណត់ចំណុចកំហុសមួយជំហានម្តងៗ ចាប់ពីខ្សែភ្លើងផ្គត់ផ្គង់ថាមពល និងការបញ្ជូនសញ្ញា រហូតដល់សំឡេងផ្នែករឹង និងការកំណត់ប្រព័ន្ធ។ មានតែវិធីនេះទេ ទើបមុខងារសំឡេងរបស់ភ្លើងសញ្ញារោទិ៍អាចស្តារឡើងវិញបានយ៉ាងឆាប់រហ័ស ល្បឿនឆ្លើយតបកំហុសរបស់ម៉ាស៊ីន CNC ត្រូវបានធ្វើឱ្យប្រសើរឡើង និងសុវត្ថិភាពផលិតកម្មត្រូវបានធានា។ បុគ្គលិកថែទាំមិនត្រឹមតែត្រូវធ្វើជាម្ចាស់លើវិធីសាស្ត្រថែទាំបែបវិទ្យាសាស្ត្រប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងអនុវត្តការថែទាំបង្ការជាប្រចាំ ដើម្បីកាត់បន្ថយការកើតឡើងនៃការបរាជ័យជាមូលដ្ឋាន និងធានាបាននូវប្រតិបត្តិការសុវត្ថិភាព និងប្រសិទ្ធភាពរបស់ម៉ាស៊ីន CNC។
ពេលវេលាបង្ហោះ៖ ខែកញ្ញា-០៣-២០២៥