


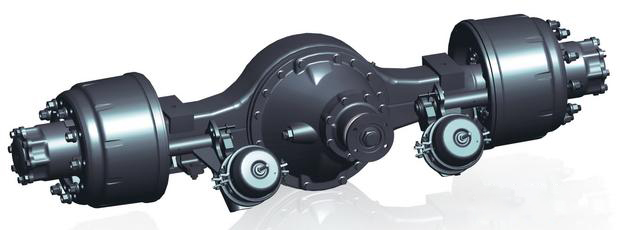
អ័ក្សដែលមានកង់នៅសងខាងនៃតួរថយន្ត (ស៊ុម) ត្រូវបានគេហៅថាជាអ័ក្សរថយន្ត ហើយអ័ក្សដែលមានសមត្ថភាពបើកបរជាទូទៅត្រូវបានគេហៅថាអ័ក្ស។ ភាពខុសគ្នាសំខាន់រវាងពួកវាទាំងពីរគឺថាតើមានប្រព័ន្ធបញ្ជូននៅចំកណ្តាលអ័ក្ស (អ័ក្ស) ដែរឬទេ។ នៅក្នុងឯកសារនេះ អ័ក្សរថយន្តដែលមានអង្គភាពបញ្ជូនត្រូវបានគេហៅថាអ័ក្សរថយន្ត ហើយយានយន្តដែលគ្មានប្រព័ន្ធបញ្ជូនត្រូវបានគេហៅថាអ័ក្សរថយន្ត ដើម្បីបង្ហាញពីភាពខុសគ្នា។
ជាមួយនឹងតម្រូវការកើនឡើងសម្រាប់ភស្តុភារ និងការដឹកជញ្ជូន ឧត្តមភាពនៃអ័ក្សរថយន្ត ជាពិសេសរ៉ឺម៉ក និងសណ្តោងរ៉ឺម៉ក ក្នុងការដឹកជញ្ជូនប្រកបដោយវិជ្ជាជីវៈ និងប្រតិបត្តិការពិសេស កាន់តែច្បាស់ឡើងៗ ហើយតម្រូវការទីផ្សារបានកើនឡើងគួរឱ្យកត់សម្គាល់។
ការវិភាគបច្ចេកវិទ្យានេះលើដំណើរការផលិតអ័ក្ស សង្ឃឹមថានឹងជួយអតិថិជនឱ្យជ្រើសរើសម៉ាស៊ីន CNC ដែលសមស្របជាង។
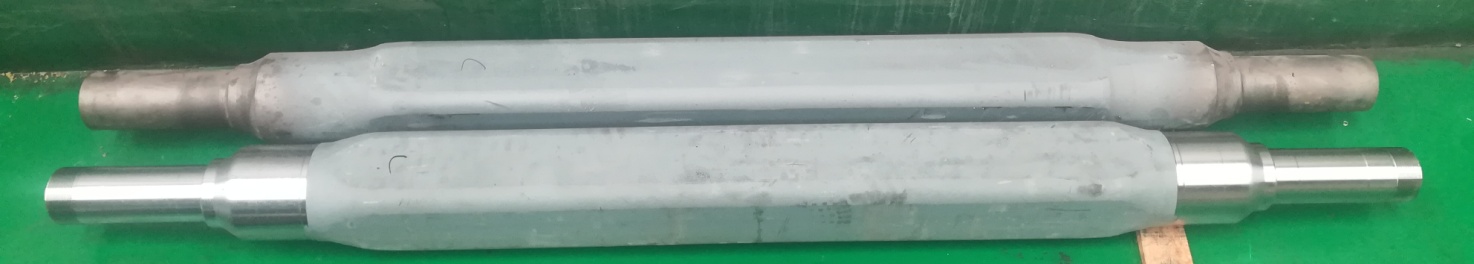
ដំណើរការផលិតថ្មីនៃអ័ក្សរថយន្តទាំងមូល៖
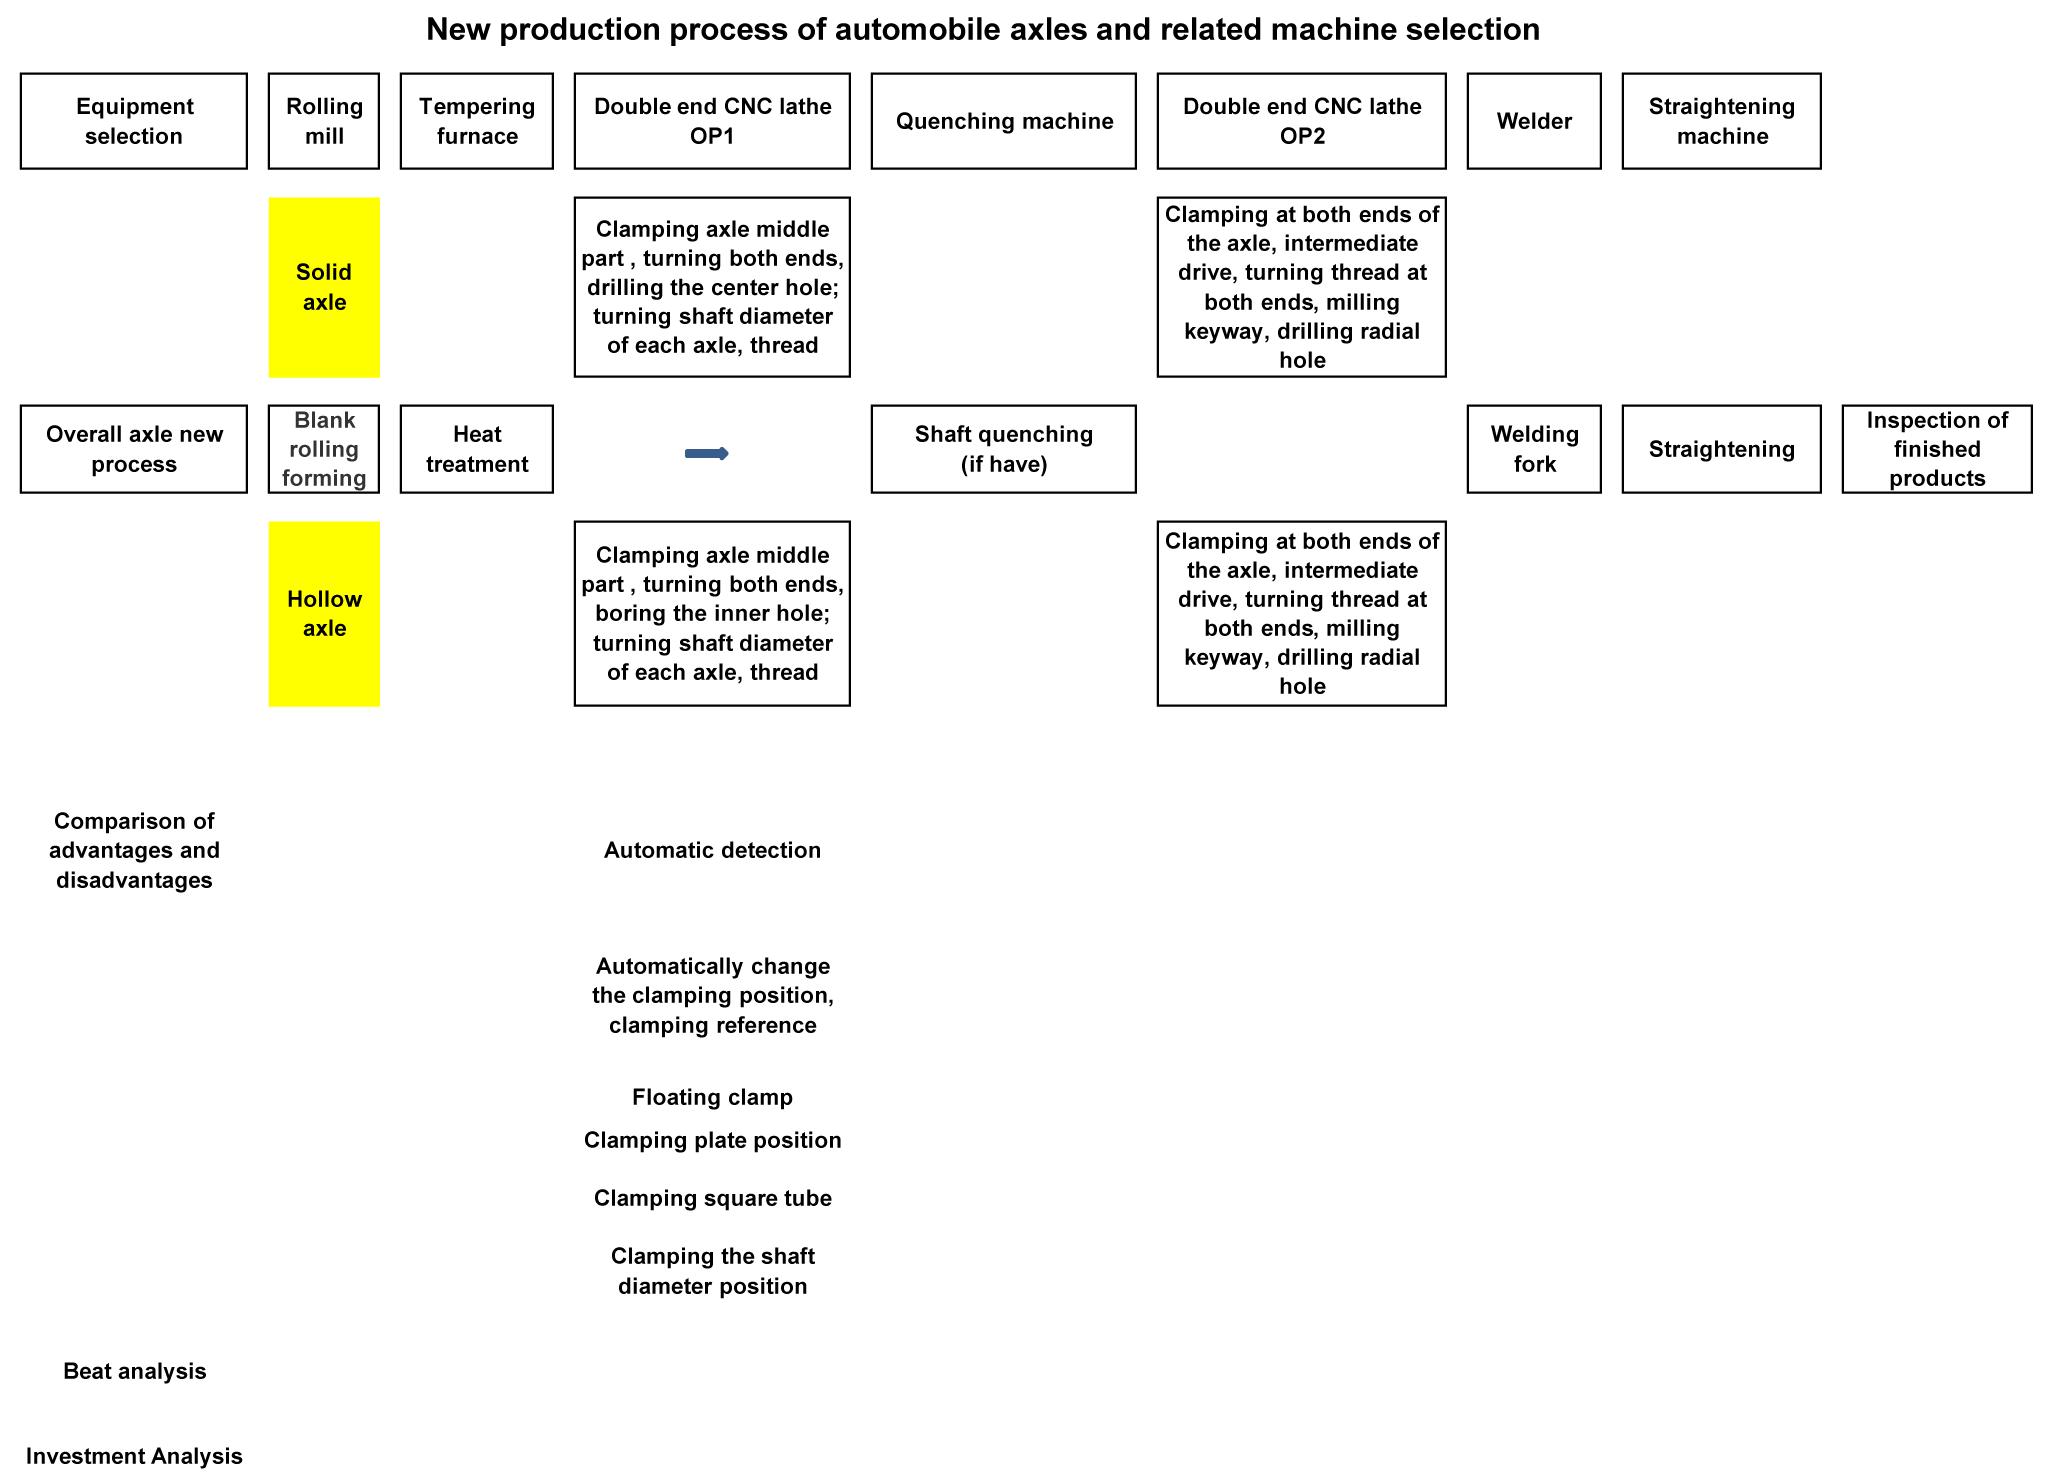
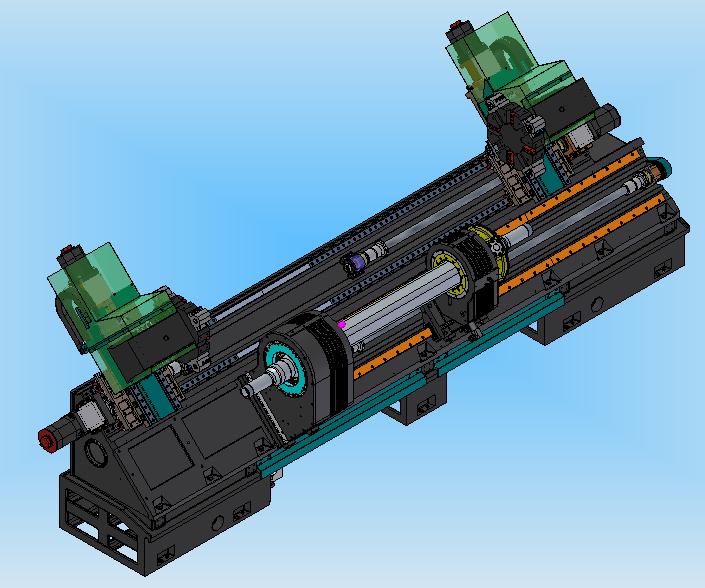
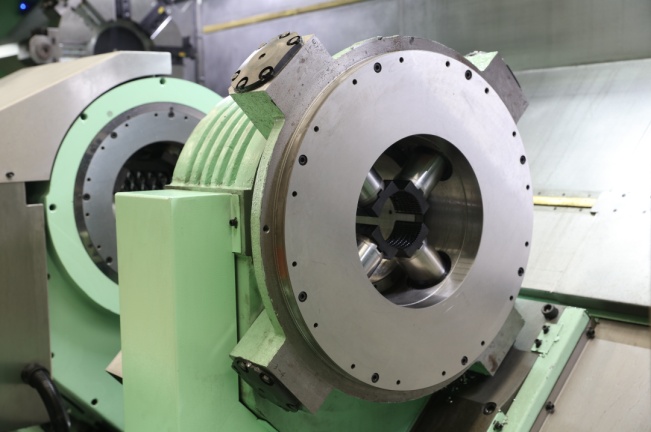
ចាប់ពីដំណើរការផលិតថ្មី ម៉ាស៊ីនកិនដែលប្រើសម្រាប់កែច្នៃ (អ័ក្សរឹង) ឬម៉ាស៊ីនខួងពីរជ្រុង (អ័ក្សប្រហោង) បូករួមទាំងម៉ាស៊ីនក្រឡឹង CNC ការកិនបែបប្រពៃណី OP1 លំដាប់នៃការបង្វិល OP2, OP3 និងសូម្បីតែការខួង និងកិន OP5 វាអាចត្រូវបានជំនួសដោយម៉ាស៊ីនក្រឡឹង CNC ចុងពីរ OP1។
ចំពោះអ័ក្សរឹងដែលអង្កត់ផ្ចិតអ័ក្សមិនតម្រូវឱ្យមានការពន្លត់ ខ្លឹមសារនៃដំណើរការកែច្នៃទាំងអស់អាចត្រូវបានបញ្ចប់ក្នុងការរៀបចំតែមួយ រួមទាំងចង្អូរសំខាន់ៗសម្រាប់កិន និងខួងរន្ធរ៉ាឌីកាល់។ ចំពោះអ័ក្សប្រហោងដែលអង្កត់ផ្ចិតអ័ក្សមិនតម្រូវឱ្យមានការពន្លត់ ស្តង់ដារនៃការតោងបម្លែងដោយស្វ័យប្រវត្តិអាចត្រូវបានសម្រេចនៅក្នុងឧបករណ៍ម៉ាស៊ីន ហើយខ្លឹមសារនៃដំណើរការកែច្នៃអាចត្រូវបានបញ្ចប់ដោយឧបករណ៍ម៉ាស៊ីនតែមួយ។
ការជ្រើសរើសម៉ាស៊ីនក្រឡឹង CNC ពិសេសអ័ក្សចុងពីរដើម្បីកាត់អ័ក្សឱ្យខ្លីជាងមុន ហើយប្រភេទ និងបរិមាណនៃឧបករណ៍ម៉ាស៊ីនដែលបានជ្រើសរើសក៏នឹងត្រូវបានកាត់បន្ថយផងដែរ។
គុណសម្បត្តិ និងលក្ខណៈពិសេសនៃម៉ាស៊ីនជ្រើសរើសដំណើរការថ្មី៖
១) ការផ្តោតអារម្មណ៍នៃដំណើរការ កាត់បន្ថយពេលវេលានៃការតោងស្នាដៃ កាត់បន្ថយពេលវេលាដំណើរការជំនួយ ដោយប្រើបច្ចេកវិទ្យាដំណើរការក្នុងពេលដំណាលគ្នានៅចុងទាំងពីរ ប្រសិទ្ធភាពផលិតកម្មត្រូវបានធ្វើឱ្យប្រសើរឡើងគួរឱ្យកត់សម្គាល់។
2) ការគៀបតែម្តង ការដំណើរការក្នុងពេលដំណាលគ្នានៅចុងទាំងពីរធ្វើអោយប្រសើរឡើងនូវភាពត្រឹមត្រូវនៃការកែច្នៃ និងភាពឆបគ្នានៃអ័ក្ស។
៣) ធ្វើឱ្យដំណើរការផលិតខ្លីជាងមុន កាត់បន្ថយការផ្លាស់ប្តូរគ្រឿងបន្លាស់នៅការដ្ឋានផលិតកម្ម បង្កើនប្រសិទ្ធភាពនៃការប្រើប្រាស់ការដ្ឋាន និងជួយកែលម្អការរៀបចំ និងការគ្រប់គ្រងផលិតកម្ម។
៤) ដោយសារតែការប្រើប្រាស់ឧបករណ៍ដំណើរការដែលមានប្រសិទ្ធភាពខ្ពស់ វាអាចត្រូវបានបំពាក់ដោយឧបករណ៍ផ្ទុក និងឧបករណ៍ផ្ទុក ដើម្បីសម្រេចបាននូវផលិតកម្មដោយស្វ័យប្រវត្តិយ៉ាងពេញលេញ និងកាត់បន្ថយថ្លៃដើមកម្លាំងពលកម្ម។
៥) ស្នាដៃត្រូវបានគៀបនៅទីតាំងមធ្យម ការគៀបគឺអាចទុកចិត្តបាន ហើយកម្លាំងបង្វិលជុំដែលត្រូវការសម្រាប់ការកាត់ឧបករណ៍ម៉ាស៊ីនគឺគ្រប់គ្រាន់ ហើយការបង្វិលច្រើនអាចត្រូវបានអនុវត្ត។
៦) ឧបករណ៍ម៉ាស៊ីនអាចត្រូវបានបំពាក់ដោយឧបករណ៍រកឃើញដោយស្វ័យប្រវត្តិ ជាពិសេសសម្រាប់អ័ក្សប្រហោង ដែលអាចធានាបាននូវកម្រាស់ឯកសណ្ឋាននៃអ័ក្សបន្ទាប់ពីកែច្នៃ។
៧) សម្រាប់អ័ក្សប្រហោង នៅពេលដែលរន្ធខាងក្នុងនៅចុងទាំងពីរនៃស៊ីក្វេន OP1 ត្រូវបានបញ្ចប់ អតិថិជនប្រពៃណីនឹងប្រើចុងម្ខាងដើម្បីលើកក្ដាប់ និងចុងម្ខាងទៀតដើម្បីប្រើកន្ទុយដើម្បីរឹតបន្តឹងស្នាដៃសម្រាប់បង្វិល ប៉ុន្តែទំហំនៃរន្ធខាងក្នុងគឺខុសគ្នា។ ចំពោះរន្ធខាងក្នុងតូចជាង ភាពរឹងនៃការរឹតបន្តឹងមិនគ្រប់គ្រាន់ កម្លាំងបង្វិលរឹតបន្តឹងខាងលើមិនគ្រប់គ្រាន់ ហើយការកាត់ប្រកបដោយប្រសិទ្ធភាពមិនអាចបញ្ចប់បានទេ។
សម្រាប់ម៉ាស៊ីនក្រឡឹងមុខពីរថ្មី អ័ក្សប្រហោង នៅពេលដែលរន្ធខាងក្នុងនៅចុងទាំងពីរនៃយានយន្តត្រូវបានបញ្ចប់ ម៉ាស៊ីននឹងប្តូររបៀបគៀបដោយស្វ័យប្រវត្តិ៖ ចុងទាំងពីរត្រូវបានប្រើដើម្បីរឹតបន្តឹងស្នាដៃ ហើយដ្រាយកណ្តាលអណ្តែតស្នាដៃដើម្បីបញ្ជូនកម្លាំងបង្វិលជុំ។
៨) ក្បាលម៉ាស៊ីនដែលមានដុំដែកតោងធារាសាស្ត្រដែលភ្ជាប់មកស្រាប់អាចផ្លាស់ទីក្នុងទិសដៅ Z របស់ម៉ាស៊ីន។ អតិថិជនអាចកាន់ទីតាំងនៅបំពង់ការ៉េកណ្តាល (បំពង់មូល) ទីតាំងបន្ទះខាងក្រោម និងទីតាំងអង្កត់ផ្ចិតអ័ក្សរបស់អ័ក្សតាមតម្រូវការ។
សេចក្តីសន្និដ្ឋាន៖
ដោយមើលឃើញពីស្ថានភាពខាងលើ ការប្រើប្រាស់ម៉ាស៊ីនក្រឡឹង CNC ចុងពីរ ដើម្បីកែច្នៃអ័ក្សរថយន្តមានគុណសម្បត្តិគួរឱ្យកត់សម្គាល់ជាងដំណើរការប្រពៃណី។ វាគឺជាបច្ចេកវិទ្យាផលិតកម្មទំនើបមួយដែលអាចជំនួសឧបករណ៍ម៉ាស៊ីនប្រពៃណីទាក់ទងនឹងដំណើរការផលិត និងរចនាសម្ព័ន្ធម៉ាស៊ីន។
ពេលវេលាបង្ហោះ៖ ថ្ងៃទី ១៥ ខែមីនា ឆ្នាំ ២០២១