


សេចក្តីផ្តើម
យានយន្តផ្លូវដែកដំណើរការក្រោមលក្ខខណ្ឌដែលទាមទារភាពជឿជាក់ខាងមេកានិចពិសេស។ កង់ អ័ក្ស ឌីសហ្វ្រាំង និងអ័ក្សម៉ូទ័រអូសទាញត្រូវតែទប់ទល់នឹងបន្ទុកថាមវន្ត ភាពតានតឹងកម្ដៅ និងការផ្ទុកវដ្តជាបន្តបន្ទាប់លើចម្ងាយរាប់ម៉ឺនគីឡូម៉ែត្រ។ យោងតាម FutureMarketInsights ទីផ្សារម៉ាស៊ីនក្រឡឹងកង់រថភ្លើង CNC សកលត្រូវបានគេព្យាករថានឹងឈានដល់ 720 លានដុល្លារអាមេរិកនៅឆ្នាំ 2034 ដែលជំរុញដោយការពង្រីកកងនាវា ការធ្វើទំនើបកម្មថែទាំ និងបទប្បញ្ញត្តិសុវត្ថិភាពកាន់តែតឹងរ៉ឹងនៅទូទាំងបណ្តាញផ្លូវដែកដឹកទំនិញ និងអ្នកដំណើរ។ ខណៈដែលប្រតិបត្តិករផ្លូវដែក និងអ្នកផលិតកិច្ចសន្យាស្វែងរកការបំពេញតាមតម្រូវការទាំងនេះក្នុងទ្រង់ទ្រាយធំ ម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវបានរចនាឡើងជាពិសេសសម្រាប់កម្មវិធីផ្លូវដែកបានក្លាយជាឧបករណ៍ផលិតកម្ម និងថែទាំជាមូលដ្ឋាន។
អត្ថបទនេះគូសបញ្ជាក់ពីលក្ខណៈពិសេសសំខាន់ៗដែលសម្គាល់ម៉ាស៊ីន CNC ដែលសាងសង់សម្រាប់ការផលិត និងការផលិតគ្រឿងបន្លាស់យានយន្តផ្លូវដែកឡើងវិញ ដោយយកចិត្តទុកដាក់លើកត្តាបច្ចេកទេស ប្រតិបត្តិការ និងបទប្បញ្ញត្តិដែលជះឥទ្ធិពលដល់ការជ្រើសរើសឧបករណ៍នៅក្នុងវិសាលភាពនេះ។
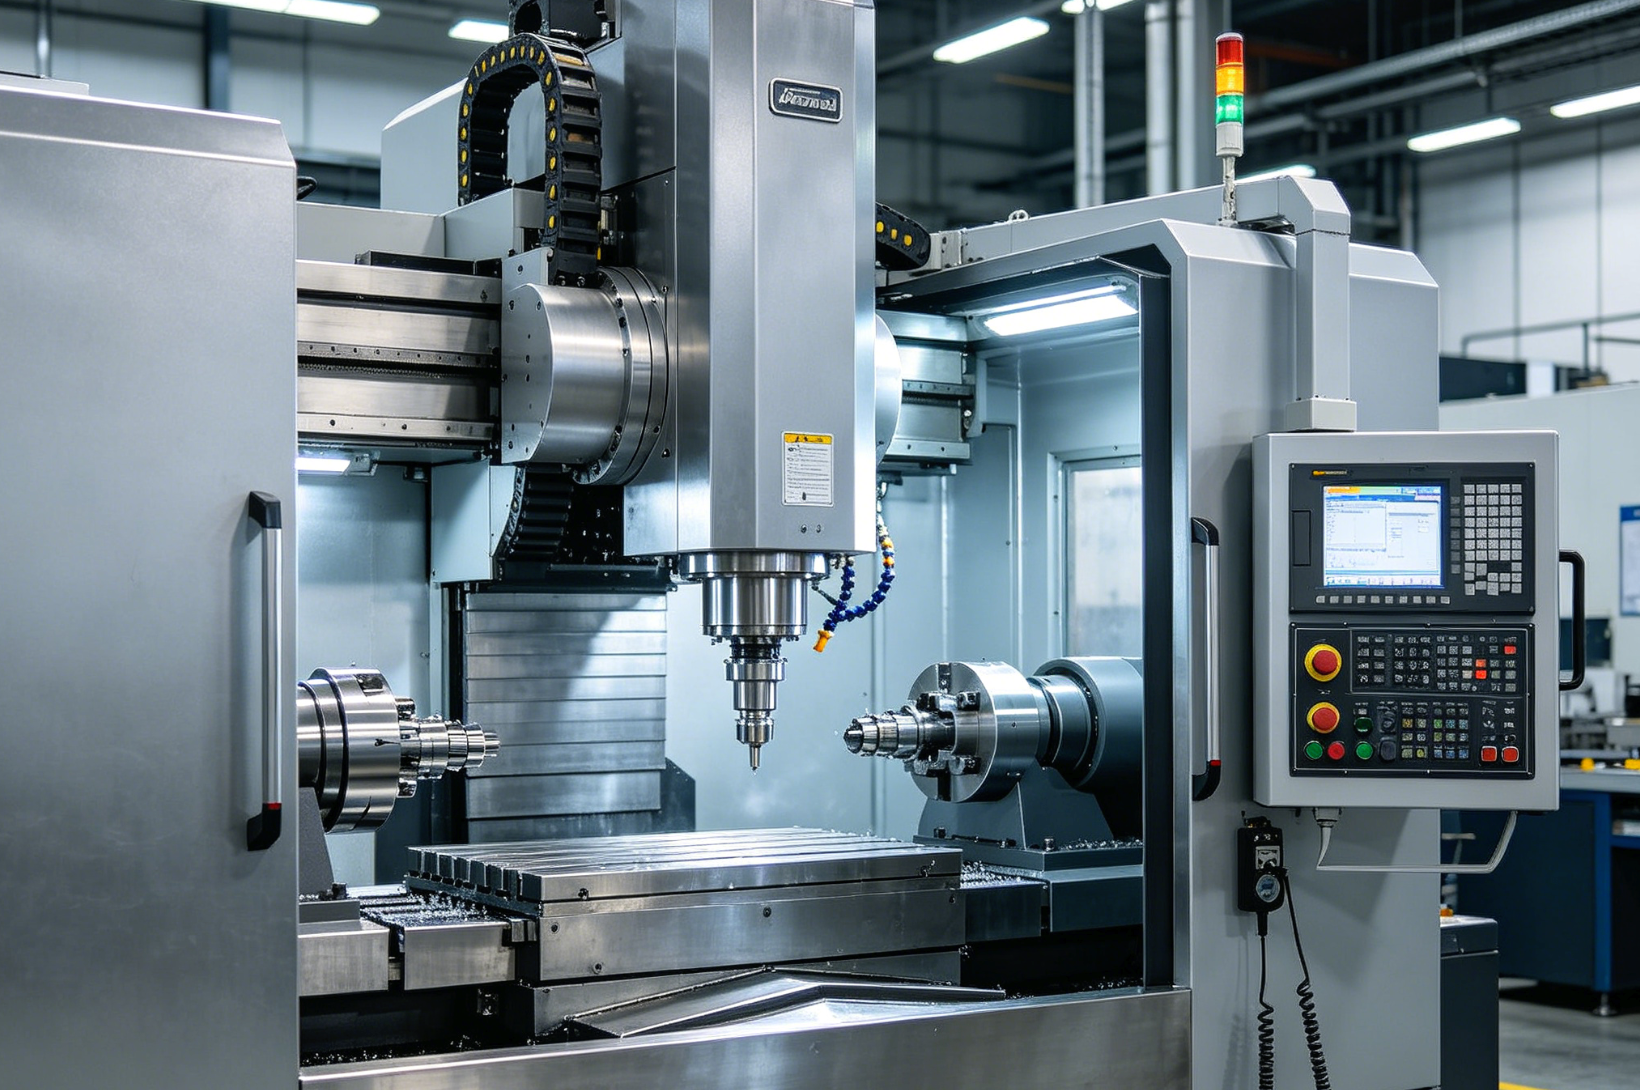
តើម៉ាស៊ីនក្រឡឹង CNC សម្រាប់យានយន្តផ្លូវដែកជាអ្វី?
ម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវបានរចនាឡើងសម្រាប់គ្រឿងបន្លាស់យានយន្តផ្លូវដែក គឺជាម៉ាស៊ីនវង់ដែលមានភាពជាក់លាក់ខ្ពស់ ដែលត្រូវបានរចនាឡើងសម្រាប់ម៉ាស៊ីនគ្រឿងបន្លាស់ជាក់លាក់ចំពោះយានយន្តផ្លូវដែក — ជាចម្បងគឺកង់ អ័ក្ស ឌីសហ្វ្រាំង ប្រអប់លេខ និងគ្រឿងបង្គុំអ័ក្ស។ មិនដូចម៉ាស៊ីនក្រឡឹង CNC សម្រាប់គោលបំណងទូទៅដែលប្រើប្រាស់នៅទូទាំងឧស្សាហកម្មដែកទេ ម៉ូដែលជាក់លាក់សម្រាប់ផ្លូវដែកសង្កត់ធ្ងន់លើថាមពលស្ពឺធ្ងន់ ការធ្វើដំណើរលើគ្រែវែង ស្ថេរភាពកម្ដៅប្រសើរឡើង និងការអនុលោមតាមស្តង់ដារសុវត្ថិភាព និងអន្តរប្រតិបត្តិការផ្លូវដែក។
សមាគមផ្លូវដែកអាមេរិក (AAR) បានបោះពុម្ពផ្សាយលក្ខណៈបច្ចេកទេសលម្អិតដែលគ្រប់គ្រងការអត់ធ្មត់វិមាត្រ លក្ខណៈសម្បត្តិសម្ភារៈ និងការធ្វើតេស្តគុណវុឌ្ឍិសម្រាប់សមាសធាតុម៉ាស៊ីនដែលប្រើប្រាស់ក្នុងសេវាកម្មរថភ្លើងដឹកទំនិញ និងរថភ្លើងដឹកអ្នកដំណើរនៅអាមេរិកខាងជើង។ នៅអឺរ៉ុប និងអន្តរជាតិ បទប្បញ្ញត្តិ ECE លេខ 137 របស់អង្គការសហប្រជាជាតិ និងស៊េរី EN 13232 បង្កើតការអត់ធ្មត់ម៉ាស៊ីនកង់ និងអ័ក្សដែលម៉ាស៊ីនក្រឡឹង CNC នៅក្នុងវិស័យនេះត្រូវតែសម្រេចបានជាប់លាប់។ ស្តង់ដារទាំងនេះកំណត់មិនត្រឹមតែវិមាត្រគោលដៅប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងតម្រូវការបញ្ចប់ផ្ទៃ ជួររឹង និងពិធីការធ្វើតេស្តមិនបំផ្លាញដែលបំពេញបន្ថែមភាពជាក់លាក់ធរណីមាត្រដែលផ្តល់ដោយឧបករណ៍ម៉ាស៊ីនខ្លួនឯង។
សម្រាប់ប្រតិបត្តិករផ្លូវដែកដែលថែរក្សាម៉ាស៊ីនក្រឡឹង CNC សម្រាប់ការផលិតអ័ក្សផ្លូវដែក សមត្ថភាពក្នុងការបំពេញតាមលក្ខណៈបច្ចេកទេសទាំងនេះក្នុងការរៀបចំតែមួយគឺជាលក្ខណៈវិនិច្ឆ័យនៃការអនុវត្តដែលមិនអាចចរចាបាន។
ថាមពល Spindle និងភាពរឹងសម្រាប់គ្រឿងបន្លាស់ផ្លូវដែកធុនធ្ងន់
គ្រឿងបន្លាស់ផ្លូវដែកមានទម្ងន់ធ្ងន់ និងធំជាងគ្រឿងបន្លាស់ម៉ាស៊ីនធម្មតានៅក្នុងឧស្សាហកម្មដទៃទៀត។ កង់ដែលផ្ទុកសម្រាប់រថយន្តដឹកទំនិញអាចលើសពី 1,200 គីឡូក្រាម ដែលមានអង្កត់ផ្ចិតកង់ចាប់ពី 750 មីលីម៉ែត្រ ដល់ជាង 1,000 មីលីម៉ែត្រ។ ធរណីមាត្រនេះទាមទារម៉ាស៊ីនដែលមានកម្លាំងបង្វិលជុំខ្ពស់នៅល្បឿន spindle ទាប—ទម្រង់ដំណើរការខុសគ្នាជាមូលដ្ឋានពីការផលិតគ្រឿងបន្លាស់តូចៗល្បឿនលឿន។
ម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវបានរចនាឡើងសម្រាប់កម្មវិធីផ្លូវដែកជាទូទៅមានកម្លាំងបង្វិល 50 kW ឬខ្ពស់ជាងនេះ ជាមួយនឹងអ័ក្សសំខាន់ៗដែលបើកបរដោយប្រព័ន្ធធារាសាស្ត្រ ឬ AC servo ដែលមានសមត្ថភាពផ្តល់កម្លាំងកាត់ស្ថិរភាពក្នុងរយៈពេលយូរ។ រចនាសម្ព័ន្ធគ្រែម៉ាស៊ីន និងផ្លូវណែនាំត្រូវតែទប់ទល់នឹងកម្លាំងកាត់ដោយមិនមានការពត់កោងដែលអាចកត់សម្គាល់បាន ព្រោះការបត់បែនណាមួយក្នុងអំឡុងពេលឆ្លងកាត់ការរដុបធ្ងន់បកប្រែដោយផ្ទាល់ទៅជាកំហុសធរណីមាត្រលើផ្ទៃដែលបានបញ្ចប់។
ម៉ាស៊ីនក្រឡឹង CNC ដែលមានភាពជាក់លាក់ខ្ពស់សម្រាប់ការប្រើប្រាស់តាមផ្លូវដែកជាទូទៅរួមបញ្ចូលផ្លូវណែនាំដែលបានពង្រឹងដោយអាំងឌុចស្យុង និងដីដែលមានភាពជាក់លាក់ខ្ពស់; ការកំណត់រចនាសម្ព័ន្ធមគ្គុទ្ទេសក៍រំកិលបែបប្រអប់ ឬលីនេអ៊ែរ; និងទ្រនាប់ស្ពីនដែលមានអង្កត់ផ្ចិតធំដែលត្រូវបានរចនាឡើងសម្រាប់បន្ទុករ៉ាឌីកាល់ និងកម្លាំងរុញច្រានដែលជាលក្ខណៈនៃការកែច្នៃកង់ផ្លូវដែក និងអ័ក្ស។ ភាពរឹងមាំនៃរចនាសម្ព័ន្ធនេះធានាថាភាពត្រឹមត្រូវនៃការបង្វិល CNC ត្រូវបានរក្សាពេញមួយវដ្តកាត់ជម្រៅពេញលេញដែលត្រូវការដើម្បីយកសម្ភារៈចេញពីសមាសធាតុដែលពាក់ ឬធំពេកមុនពេលផ្លាស់ប្តូរទំហំ។
ការអនុលោមតាមម៉ាស៊ីនដែលមានភាពជាក់លាក់ និងការអត់ឱន
សំណុំកង់ផ្លូវដែកដំណើរការជាគូដែលមានវិមាត្ររង្វាស់ថេរ - រង្វាស់ស្តង់ដារ 1,435 មីលីម៉ែត្រ - រវាងរង្វង់រំកិលកង់។ គម្លាតណាមួយនៃអង្កត់ផ្ចិតកង់ អង្កត់ផ្ចិតទិនានុប្បវត្តិអ័ក្ស ឬទម្រង់រាងសាជីបង្កើតឱ្យមានអស្ថិរភាពតាមដាន ការពាក់មិនស្មើគ្នា ឬបន្ទុកថាមវន្តដ៏សំខាន់ចំពោះសុវត្ថិភាព។ បទប្បញ្ញត្តិ ECE លេខ 137 របស់អង្គការសហប្រជាជាតិបញ្ជាក់ពីប្រភេទបន្ទុកកង់ និងដែនកំណត់វិមាត្រពាក់ព័ន្ធដែលការកែច្នៃសំណុំកង់ត្រូវតែបំពេញមុនពេលដំឡើង។
ម៉ាស៊ីនក្រឡឹង CNC ដែលបម្រើវិស័យនេះត្រូវតែសម្រេចបាន និងបង្កើតឡើងវិញនូវភាពអត់ធ្មត់តាមលំដាប់ ±0.05 ម.ម លើអង្កត់ផ្ចិតកំណត់ហេតុ និងជម្រេដ៏សំខាន់ ដោយផ្ទៃដែលបញ្ចប់ជាធម្មតាត្រូវបានទាមទារឱ្យ Ra 1.6 μm ឬប្រសើរជាងនេះលើកំណត់ហេតុទ្រទ្រង់ និងទម្រង់កង់។ សេចក្តីសង្ខេបនៃការធ្វើតេស្តគុណវុឌ្ឍិយានយន្តផ្លូវដែករបស់រដ្ឋបាលដឹកជញ្ជូនសហព័ន្ធផ្តល់នូវពិធីការធ្វើតេស្តដែលផ្ទៀងផ្ទាត់ដំណើរការម៉ាស៊ីនទល់នឹងតម្រូវការទាំងនេះនៅទូទាំងបាច់ផលិតកម្ម។
ប្រព័ន្ធ CNC ទំនើបៗជាមួយនឹងការគ្រប់គ្រងមតិត្រឡប់រង្វិលជុំបិទជិត ការផ្ទៀងផ្ទាត់ទីតាំងមាត្រដ្ឋានលីនេអ៊ែរ និងការត្រួតពិនិត្យកម្លាំងក្នុងដំណើរការអនុញ្ញាតឱ្យម៉ាស៊ីនក្រឡឹង CNC ជាក់លាក់តាមផ្លូវដែករក្សាបាននូវការអត់ធ្មត់ទាំងនេះនៅទូទាំងវដ្តម៉ាស៊ីនរាប់រយដោយមិនចាំបាច់មានអន្តរាគមន៍ពីប្រតិបត្តិករ។ កម្រិតនៃភាពអាចផលិតឡើងវិញបាននេះគឺចាំបាច់សម្រាប់ហាងថែទាំដែលត្រូវតែបញ្ជាក់គ្រឿងបន្លាស់ម៉ាស៊ីននីមួយៗទល់នឹងគំនូរផ្លូវការមុនពេលប្រគល់វាទៅឱ្យសេវាកម្មវិញ។
សមត្ថភាពស្វ័យប្រវត្តិកម្ម និងម៉ាស៊ីនដោយមិនចាំបាច់មានអ្នកមើលថែ
បរិយាកាសថែទាំផ្លូវដែកកាន់តែផ្តល់អាទិភាពដល់ការកាត់បន្ថយពេលវេលារងចាំយានយន្ត។ ការផ្លាស់ប្តូរកង់ ឬការរៀបចំអ័ក្សឡើងវិញដែលតម្រូវឱ្យមានការដំឡើងដោយដៃបន្ថែម និងការត្រួតពិនិត្យប៉ះពាល់ដោយផ្ទាល់ដល់ភាពអាចរកបាននៃកងនាវា។ ម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវបានរចនាឡើងសម្រាប់ការប្រើប្រាស់ផ្លូវដែកជារឿយៗរួមបញ្ចូលលក្ខណៈពិសេសដែលគាំទ្រវដ្តប្រតិបត្តិការស្វ័យប្រវត្តិ ឬពាក់កណ្តាលស្វ័យប្រវត្តិ។
លក្ខណៈពិសេសស្វ័យប្រវត្តិកម្មសំខាន់ៗរួមមាន កន្ទុយរថភ្លើងដែលមានប្រព័ន្ធធារាសាស្ត្រ ឬម៉ូទ័រ និងកន្លែងដាក់ស្ថេរភាពដែលមានទំហំសម្រាប់ប្រវែងអ័ក្សពេញលេញដែលជួបប្រទះនៅក្នុងកងនាវាផ្លូវដែក។ ប្រព័ន្ធវាស់ស្ទង់ឧបករណ៍ស្វ័យប្រវត្តិ និងប្រព័ន្ធផ្តល់សំណងដែលផ្ទៀងផ្ទាត់ទីតាំងគែមកាត់ដោយមិនចាំបាច់មានការចូលរួមពីប្រតិបត្តិករ។ និងប្រព័ន្ធតោងផ្នែកដែលឆបគ្នាជាមួយចំណុចប្រទាក់គ្រឿងបរិក្ខារជាក់លាក់នៃផ្លូវដែក។ សម្រាប់ការផលិតកង់ CNC ដោយស្វ័យប្រវត្តិ ប្រព័ន្ធមួយចំនួនរួមបញ្ចូលឧបករណ៍រត់គ្រាប់កង់ ឧបករណ៍ទាញកង់ដោយស្វ័យប្រវត្តិ និងឧបករណ៍បញ្ជូន ឬការគ្រប់គ្រងផ្នែកដែលបង្កប់នៅលើផ្លូវដែក ដែលអនុញ្ញាតឱ្យប្រតិបត្តិករតែមួយត្រួតពិនិត្យម៉ាស៊ីនច្រើនក្នុងពេលដំណាលគ្នា។
សមត្ថភាពកែច្នៃដោយមិនចាំបាច់មានការយកចិត្តទុកដាក់កាត់បន្ថយថ្លៃដើមពលកម្មក្នុងមួយសមាសធាតុ ខណៈពេលដែលធានាថាប៉ារ៉ាម៉ែត្រកាត់ដែលបានបង្កើតឡើងក្នុងអំឡុងពេលដំឡើងត្រូវបានរក្សាជាប់លាប់ពេញមួយដំណើរការផលិតកម្ម — លុបបំបាត់ភាពប្រែប្រួលដែលបង្កឡើងដោយការកែតម្រូវអត្រាចំណីដោយដៃក្នុងអំឡុងពេលប្រតិបត្តិការយូរ។
ភាពត្រឹមត្រូវនៃទម្រង់កង់ និងទម្រង់
ទម្រង់សំបកកង់ផ្លូវដែកមិនមែនជាស៊ីឡាំងសាមញ្ញទេ។ ពួកវារួមបញ្ចូលការផ្លាស់ប្តូរកាំច្រើន ធរណីមាត្រគែម និងតំបន់រាងស្រួចដែលគ្រប់គ្រងឥរិយាបថចង្កូតយានយន្ត កាត់បន្ថយលំយោលនៃការបរបាញ់ និងគ្រប់គ្រងភាពតានតឹងនៃការប៉ះកង់-ផ្លូវដែក។ ការកែច្នៃសំណុំកង់ដែលពាក់ឡើងវិញដើម្បីស្តារធរណីមាត្រសំបកកង់ត្រឹមត្រូវគឺជាប្រតិបត្តិការកែច្នៃញឹកញាប់បំផុតមួយក្នុងការថែទាំផ្លូវដែក។
ម៉ាស៊ីន CNC ដែលបំពាក់ដោយកម្មវិធីកំណត់ទម្រង់កង់ដែលឧទ្ទិសដល់ការផលិតអាចប្រតិបត្តិផ្លូវឧបករណ៍រាងជ្រុង និងរាងកាំស្មុគស្មាញដែលបង្កើតទម្រង់ពិតប្រាកដដែលបានបញ្ជាក់ដោយស្តង់ដារដែលអាចអនុវត្តបាន។ ស៊េរី EN 13232 កំណត់ប៉ារ៉ាម៉ែត្រធរណីមាត្រសម្រាប់ទម្រង់អន្តរកម្មកង់-ផ្លូវដែក ហើយប្រព័ន្ធ CNC ដែលមានសមត្ថភាពនាំចូលនិយមន័យទម្រង់ទាំងនេះធានាដោយផ្ទាល់នូវការអនុលោមដោយមិនចាំបាច់បកស្រាយដោយដៃអំពីលក្ខណៈបច្ចេកទេសដែលបានគូរ។
សម្រាប់សិក្ខាសាលាផ្លូវដែកដែលអនុវត្តប្រតិបត្តិការម៉ាស៊ីនក្រឡឹងកង់ CNC លើមូលដ្ឋានថែទាំតាមកាលវិភាគ ភាពត្រឹមត្រូវនៃទម្រង់ប៉ះពាល់ដោយផ្ទាល់ដល់ឥរិយាបថឌីណាមិកយានយន្តជាបន្តបន្ទាប់ — ដែលធ្វើឱ្យការរួមបញ្ចូល CAD/CAM នៃម៉ាស៊ីនក្រឡឹង CNC មានសារៈសំខាន់ដូចភាពជាក់លាក់មេកានិចរបស់វាដែរ។
ដំឡើងភាពបត់បែនសម្រាប់ប្រភេទសមាសធាតុច្រើន
ជាធម្មតា មជ្ឈមណ្ឌលថែទាំផ្លូវដែកផ្តល់សេវាកម្មដល់កងនាវាចម្រុះ ដែលរួមមានការកំណត់រចនាសម្ព័ន្ធអ័ក្សច្រើន អង្កត់ផ្ចិតកង់ ទំហំឌីសហ្វ្រាំង និងប្រវែងអ័ក្ស។ ម៉ាស៊ីនក្រឡឹង CNC ដែលអាចប្រើប្រាស់បានច្រើនយ៉ាងតែមួយ ដែលមានសមត្ថភាពដោះស្រាយរូបរាងធរណីមាត្រផ្សេងៗគ្នាទាំងនេះ កាត់បន្ថយការចំណាយដើមទុន និងភាពស្មុគស្មាញនៃការដំឡើងរបស់នាយកដ្ឋានម៉ាស៊ីន។
លក្ខណៈពិសេសសំខាន់ៗដែលអាចបត់បែនបានរួមមាន ស្រោមធ្វើដំណើរអ័ក្ស X និងអ័ក្ស Z ដែលបានពង្រីកដែលអាចផ្ទុកអ័ក្សរថភ្លើងវែងបំផុត ប្រព័ន្ធចង្កឹះម៉ូឌុល និងប្រព័ន្ធតោងដែលសម្របខ្លួនបានយ៉ាងរហ័សរវាងប្រភេទគ្រឿងបន្លាស់ និងការកំណត់រចនាសម្ព័ន្ធទស្សនាវដ្តីឧបករណ៍ដែលមានសមត្ថភាពគ្រប់គ្រាន់សម្រាប់ឧបករណ៍កាត់ជាច្រើនប្រភេទ — ដំបងរដុប បន្ទះបញ្ចូលចុងក្រោយ ក្បាលវីស និងដាវចង្អូរ — ដែលត្រូវការទូទាំងល្បាយគ្រឿងបន្លាស់។
ម៉ាស៊ីនក្រឡឹង CNC ពហុបំណងទំនើបសម្រាប់កម្មវិធីផ្លូវដែកបំពេញតម្រូវការនេះដោយការរួមបញ្ចូលគ្នានូវសមត្ថភាពបង្វិលជាមួយនឹងឧបករណ៍ផ្ទាល់ និងការធ្វើលិបិក្រមអ័ក្ស C ដែលអាចឱ្យមានការខួង ការកាត់ផ្លូវគន្លឹះ និងការកែច្នៃរន្ធប៊ូឡុងលើសមាសធាតុអ័ក្សដោយមិនចាំបាច់ផ្ទេរផ្នែកទៅម៉ាស៊ីនបន្ទាប់បន្សំ។
លក្ខណៈពិសេសសុវត្ថិភាព និងការអនុលោមតាម
ការកែច្នៃគ្រឿងបន្លាស់ផ្លូវដែកកើតឡើងក្នុងបរិយាកាសសុវត្ថិភាពដែលមានការគ្រប់គ្រងយ៉ាងតឹងរ៉ឹង។ បុគ្គលិកដែលធ្វើការនៅជិតគ្រឿងបន្លាស់ធ្ងន់ៗដែលកំពុងផ្លាស់ទីប្រឈមមុខនឹងគ្រោះថ្នាក់ចំណុចច្របាច់ ហានិភ័យនៃបន្ទុកព្យួរ និងការប៉ះពាល់នឹងឧបករណ៍កាត់ថាមពលខ្ពស់។ ក្រុមហ៊ុនផលិតម៉ាស៊ីន CNC ដែលបម្រើវិស័យផ្លូវដែកបញ្ចូលលក្ខណៈពិសេសសុវត្ថិភាពដែលលើសពីបទប្បញ្ញត្តិឧបករណ៍ម៉ាស៊ីនទូទៅ។
ទាំងនេះរួមមានតំបន់ម៉ាស៊ីនបិទជិតដែលមានរបាំងការពារជាប់គ្នាដែលការពារការចូលប្រើប្រាស់ក្នុងអំឡុងពេលប្រតិបត្តិការ spindle; ប្រព័ន្ធគ្រប់គ្រងបន្ទះឈីប និងទឹកត្រជាក់ដែលកាត់បន្ថយគ្រោះថ្នាក់រអិលជុំវិញស្រោមការងារ; និងប្រព័ន្ធបញ្ឈប់បន្ទាន់ជាមួយនឹងសៀគ្វីបិទចលនាដែលលែងប្រើដែលអនុលោមតាមស្តង់ដារសុវត្ថិភាពម៉ាស៊ីនដែលអាចអនុវត្តបានក្នុងបរិយាកាសថែទាំផ្លូវដែក។ តម្រូវការវិញ្ញាបនបត្រ ISO សម្រាប់ផ្លូវដែក - ជាពិសេស ISO 9001 និង ISO/TS 22163 សម្រាប់ការគ្រប់គ្រងគុណភាពឧស្សាហកម្មផ្លូវដែក - អាណត្តិបន្ថែមទៀតក្នុងការគ្រប់គ្រងដំណើរការ និងការតាមដានដែលប្រព័ន្ធម៉ាស៊ីន CNC ត្រូវតែគាំទ្រតាមរយៈការត្រួតពិនិត្យម៉ាស៊ីន ការកត់ត្រាវដ្ត និងសមត្ថភាពរាយការណ៍អធិការកិច្ច។
សេចក្តីសន្និដ្ឋាន
ម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវបានរចនាឡើងសម្រាប់គ្រឿងបន្លាស់រថយន្តផ្លូវដែក ដោះស្រាយការរួមបញ្ចូលគ្នាដ៏ខុសគ្នានៃតម្រូវការ៖ សមត្ថភាពដកចេញសម្ភារៈធ្ងន់ៗ ភាពត្រឹមត្រូវនៃវិមាត្រកម្រិតមីក្រូន ការអនុលោមតាមបទប្បញ្ញត្តិយ៉ាងតឹងរ៉ឹង និងលក្ខណៈពិសេសប្រតិបត្តិការដែលកាត់បន្ថយពេលវេលារងចាំរថយន្តក្នុងបរិយាកាសថែទាំ។ គន្លងកំណើនទីផ្សារដែលបានចងក្រងដោយ FutureMarketInsights បញ្ជាក់ពីការវិនិយោគប្រកបដោយចីរភាពក្នុងសមត្ថភាពម៉ាស៊ីនផ្លូវដែក ខណៈពេលដែលកងនាវាធ្វើទំនើបកម្ម និងការរំពឹងទុកសុវត្ថិភាពកាន់តែតឹងរ៉ឹង។
សម្រាប់ប្រតិបត្តិករផ្លូវដែក អ្នកម៉ៅការថែទាំ និងក្រុមហ៊ុនផលិតគ្រឿងបន្លាស់ ការជ្រើសរើសម៉ាស៊ីនក្រឡឹង CNC ដែលត្រូវនឹងធរណីមាត្រជាក់លាក់ និងការអនុលោមតាមតម្រូវការរបស់កងនាវាគោលដៅ គឺជាការសម្រេចចិត្តដែលមានផលប៉ះពាល់ដោយផ្ទាល់ទៅលើវិញ្ញាបនបត្រសុវត្ថិភាព ប្រសិទ្ធភាពប្រតិបត្តិការ និងថ្លៃដើមសរុបនៃភាពជាម្ចាស់។
សំណួរដែលសួរញឹកញាប់
សំណួរទី 1: តើគ្រឿងបន្លាស់ផ្លូវដែកប្រភេទណាខ្លះដែលត្រូវបានម៉ាស៊ីននៅលើម៉ាស៊ីន CNC?
ម៉ាស៊ីនក្រឡឹង CNC ក្នុងកម្មវិធីផ្លូវដែក អាចផលិតកង់ អ័ក្ស ឌីសហ្វ្រាំង និងស្គរហ្វ្រាំង អ័ក្សម៉ូទ័រអូសទាញ ប្រអប់លេខ ប្រដាប់ទ្រអ័ក្ស និងទម្រង់កង់។ សមាសធាតុទាំងនេះទាមទារការគ្រប់គ្រងវិមាត្រច្បាស់លាស់ និងការបញ្ចប់ផ្ទៃដើម្បីបំពេញតាមស្តង់ដារផ្លូវដែកដែលមានសុវត្ថិភាពសម្រាប់ឌីណាមិកយានយន្ត និងភាពសុចរិតនៃរចនាសម្ព័ន្ធ។
សំណួរទី 2: តើម៉ាស៊ីន CNC សម្រាប់កម្មវិធីផ្លូវដែកត្រូវសម្រេចបាននូវការអត់ធ្មត់កម្រិតណា?
ចំពោះអង្កត់ផ្ចិតកៅអីទ្រទ្រង់ និងកៅអីទ្រទ្រង់សំខាន់ៗ ម៉ាស៊ីនក្រឡឹង CNC ផ្លូវដែកជាធម្មតាត្រូវតែមានភាពអត់ធ្មត់ ±0.05 ម.ម ឬតឹងជាងនេះ។ ភាពអត់ធ្មត់នៃទម្រង់កង់ត្រូវបានកំណត់ដោយស្តង់ដារដែលអាចអនុវត្តបានដូចជា EN 13232 ជាមួយនឹងតម្រូវការបញ្ចប់ផ្ទៃលើកាសែតទ្រទ្រង់ជាទូទៅនៅ Ra 1.6 μm ឬប្រសើរជាងនេះ។ ក្រុមអត់ធ្មត់ជាក់លាក់អាស្រ័យលើប្រភេទសមាសធាតុ និងស្តង់ដារគ្រប់គ្រងនៅក្នុងតំបន់ប្រតិបត្តិការ។
សំណួរទី 3: តើម៉ាស៊ីនក្រឡឹង CNC ផ្លូវរថភ្លើងខុសពីម៉ាស៊ីនក្រឡឹង CNC ឧស្សាហកម្មស្តង់ដារយ៉ាងដូចម្តេច?
ម៉ាស៊ីនក្រឡឹង CNC ជាក់លាក់សម្រាប់ផ្លូវដែក មានលក្ខណៈពិសេសដូចជាថាមពលអ័ក្ស និងកម្លាំងបង្វិលជុំខ្ពស់ជាងមុន ការធ្វើដំណើរលើគ្រែវែងដើម្បីសម្រួលដល់អ័ក្សពេញប្រវែង ស្ថេរភាពកម្ដៅប្រសើរឡើងសម្រាប់ដំណើរការផលិតកម្មរយៈពេលវែង និងលក្ខណៈពិសេសដែលផ្តោតលើការអនុលោមតាមច្បាប់ដូចជាការផ្ទៀងផ្ទាត់ភាពត្រឹមត្រូវនៃទម្រង់ ឯកសារដំណើរការ និងប្រព័ន្ធការពារសុវត្ថិភាពដែលរចនាឡើងសម្រាប់ការដោះស្រាយគ្រឿងបន្លាស់ធ្ងន់ៗ។ ពួកវាត្រូវបានរចនាឡើងដើម្បីបំពេញតាមស្តង់ដារឧស្សាហកម្មផ្លូវដែកដូចជា AAR M-1001 ឬ EN 13232 ដែលមិនអនុវត្តចំពោះការកែច្នៃគោលបំណងទូទៅ។
ពេលវេលាបង្ហោះ៖ ថ្ងៃទី ១៤ ខែមេសា ឆ្នាំ ២០២៦